


Potrubie potiahnuté 3LPE (trojvrstvové polyetylénové potiahnuté potrubie) je chránené tavným epoxidovým základným náterom, kopolymérnym lepidlom a extrudovanou polyetylénovou vonkajšou vrstvou. Náterový systém sa nanáša na bezšvíkové alebo zvárané oceľové potrubie. Základný náter FBE sa nanáša priamo na otryskaný a zahriaty oceľový povrch, čím sa vytvorí rozhranie primárnej ochrany proti korózii; Lepidlo poskytuje chemickú a mechanickú väzbu medzi epoxidom a polyetylénom; a PE vrstva poskytuje hrúbku, húževnatosť a odolnosť proti vlhkosti potrebnú na ochranu rúry počas zdvíhania, prepravy, skladovania, kopania a zasypávania. Systém je typicky špecifikovaný pre zakopané alebo ponorené ropovody, plynové a prepravné potrubia, zberné vedenia, riečne križovatky a trasy cez mokré alebo korozívne pôdy, kde sa odolnosť proti korózii musí kombinovať s ochranou proti nárazu, prehĺbeniu a oderu. V prípade odporu HDD, skalnej výplne, zvýšenej prevádzkovej teploty alebo náteru betónového štrku si trieda náteru, ochrana proti oderu, geometria rezu a kompatibilita spojov vyžadujú špecifickú projektovú kvalifikáciu.
Náterový systém 3LPE by sa mal považovať za integrovaný systém ochrany proti korózii založený na normách navrhnutý, kvalifikovaný a kontrolovaný pre špecifikované prevádzkové podmienky, a nie za jednoduchú kombináciu troch vrstiev náteru. Povlak musí poskytovať účinnú odolnosť voči kontaminácii zo zeme a očakávaným tepelným cyklom; tieto vlastnosti by sa však nemali používať na kompenzáciu neúplného pokrytia FBE, nedostatočného vytvrdnutia FBE alebo nedostatočnej adhézie lepidla.
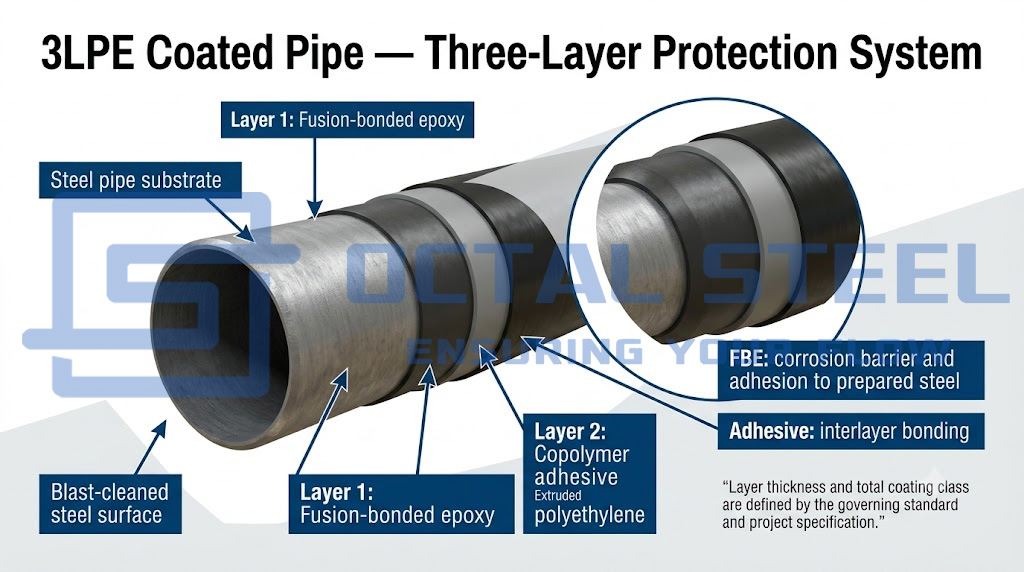
GNEE dodáva 3LPE potiahnuté rúry s bezšvíkovou základnou rúrou, HFW/ERW, LSAW a SSAW pre zakopané alebo ponorené ropovody, plynové a prepravné potrubia. Požiadavky na základnú rúrku a náter je možné koordinovať s API Spec 5L, ISO 3183, ISO 21809-1, DIN 30670-1, CSA Z245.21 a schválenými projektovými špecifikáciami. Nasledujúca tabuľka oddeľuje funkciu a primárnu akceptáciu každej vrstvy v 3PE náterovom systéme.
| Krycia vrstva | Materiál | Inžinierske funkcie | Primárne akceptačné obavy |
|---|---|---|---|
| Prvá vrstva | Fusion Bonded Epoxid (FBE) | Priľne k pripravenej oceli a poskytuje primárne rozhranie ochrany proti korózii | Čistota povrchu, profil, aplikačná teplota, vytvrdzovanie a kontinuita filmu |
| Druhá vrstva | Kopolymérové alebo štepové lepidlo | Chemicky a mechanicky spája epoxid s polyetylénovou vrstvou | Materiálová kompatibilita, teplota vytláčania a aplikačné okno |
| Tretia vrstva | extrudovaný polyetylén | Poskytuje odolnosť proti vlhkosti a chráni spodné vrstvy proti nárazu, pretlačeniu a oderu | Celková hrúbka, spojitosť, odolnosť proti nárazu a poškodenie pri manipulácii |
Špecifikácie potiahnutého potrubia 3LPE
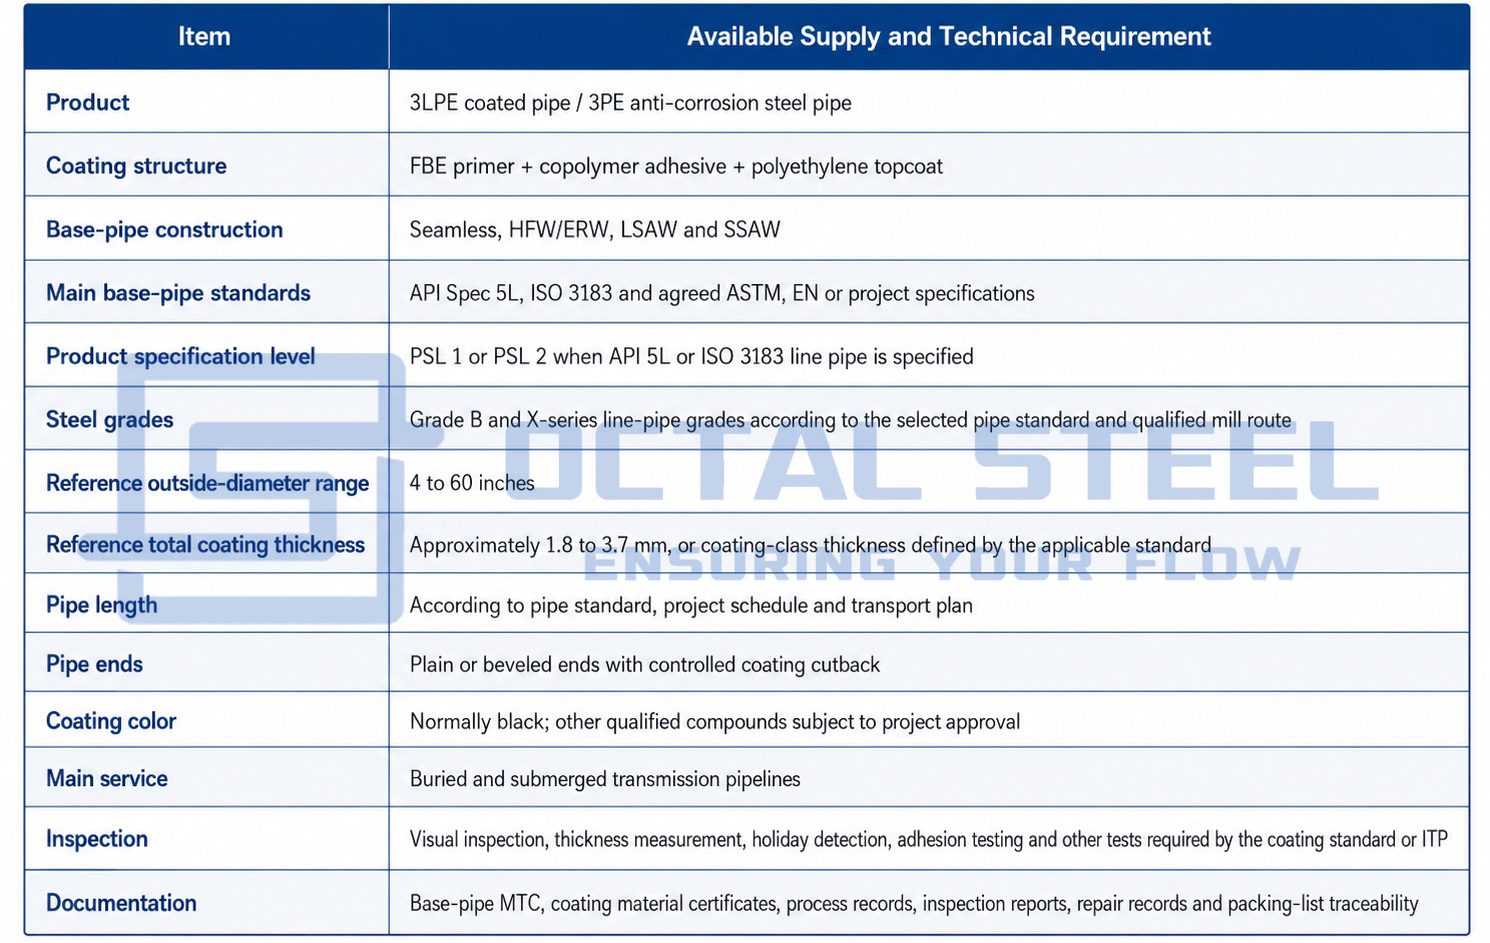
Rozsah dodávky 4 – 60 palcov a referenčný rozsah náteru približne 1,8 – 3,7 mm. Konečná dostupnosť závisí od rozmerov základnej rúry, kapacity nanášacej linky, triedy náteru a kvalifikácie projektu.
Stiahnuť: 3LPE_Coated_Pipe_Specification_and_Ordering_Guide.pdf
Normy a zhoda potrubí 3LPE
Základná rúra a vonkajší plášť sa riadia rôznymi technickými dokumentmi. Certifikát základnej rúry potvrdzuje oceľový výrobok. Samotný nepotvrdzuje, že vonkajší náter spĺňa špecifikáciu projektového náteru.
| Pravidlo | Rozsah v poradí potrubí 3LPE |
|---|---|
| ISO 21809-1:2018 | Vonkajšie trojvrstvové PE a PP nátery aplikované v závode na zakopané alebo ponorené oceľové rúry |
| DIN 30670-1:2024 | Priemyselne aplikované povlaky z extrudovaného polyetylénu na oceľové rúry a tvarovky |
| CSA Z245.21:22 | Kvalifikácia, aplikácia, kontrola, skúšanie, manipulácia a skladovanie polyetylénového náteru na oceľové rúry aplikovaného v závode |
| API špecifikácia 5L | Požiadavky na výrobu a akceptáciu bezšvíkových a zváraných oceľových rúr |
| ISO 3183:2019 | Bezšvíkové a zvárané oceľové rúry PSL 1 a PSL 2 pre potrubné dopravné systémy |
| ISO 8501-1 | Vizuálne vyhodnotenie čistoty oceľového povrchu pred náterom |
| Séria ISO 8502 | Hodnotenie prachu, rozpustných solí a iných povrchových nečistôt |
| Séria ISO 8503 | Meranie a vyhodnotenie profilu otryskaného povrchu |
| Špecifikácia projektového náteru | Teplotná trieda, trieda hrúbky, zníženie, frekvencia skúšok, akceptačné kritériá a dokumentácia |
ISO 3183:2019 zostáva v platnosti po svojej revízii z roku 2026 a vzťahuje sa na bezšvíkové a zvárané oceľové rúrkové rúry PSL 1 a PSL 2. DIN uvádza DIN 30670-1:2024 ako aktuálnu továrensky aplikovanú normu pre extrudovaný PE povlak, zatiaľ čo CSA Z245.21:22 zahŕňa kvalifikačné požiadavky, aplikáciu, kontrolu, testovanie, manipuláciu a manipuláciu.
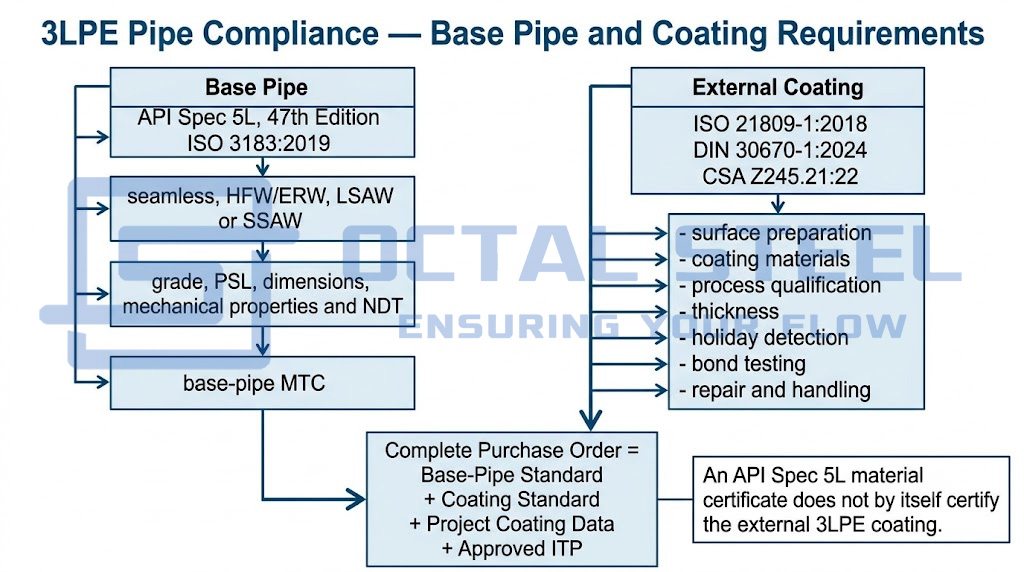
Preto by nákupná objednávka mala identifikovať oba dokumenty, napríklad:
Potrubné potrubie API Spec 5L PSL 2 s vonkajším povlakom 3LPE v súlade s normou ISO 21809-1 vrátane špecifikovanej triedy povlaku, konštrukčnej teploty, minimálnej hrúbky, rezu a projektového ITP.
Napísanie iba „potrubia API 5L 3LPE“ ponecháva požiadavky na triedu náteru a akceptáciu neúplné.
Reprezentatívna hrúbka povlaku 3LPE
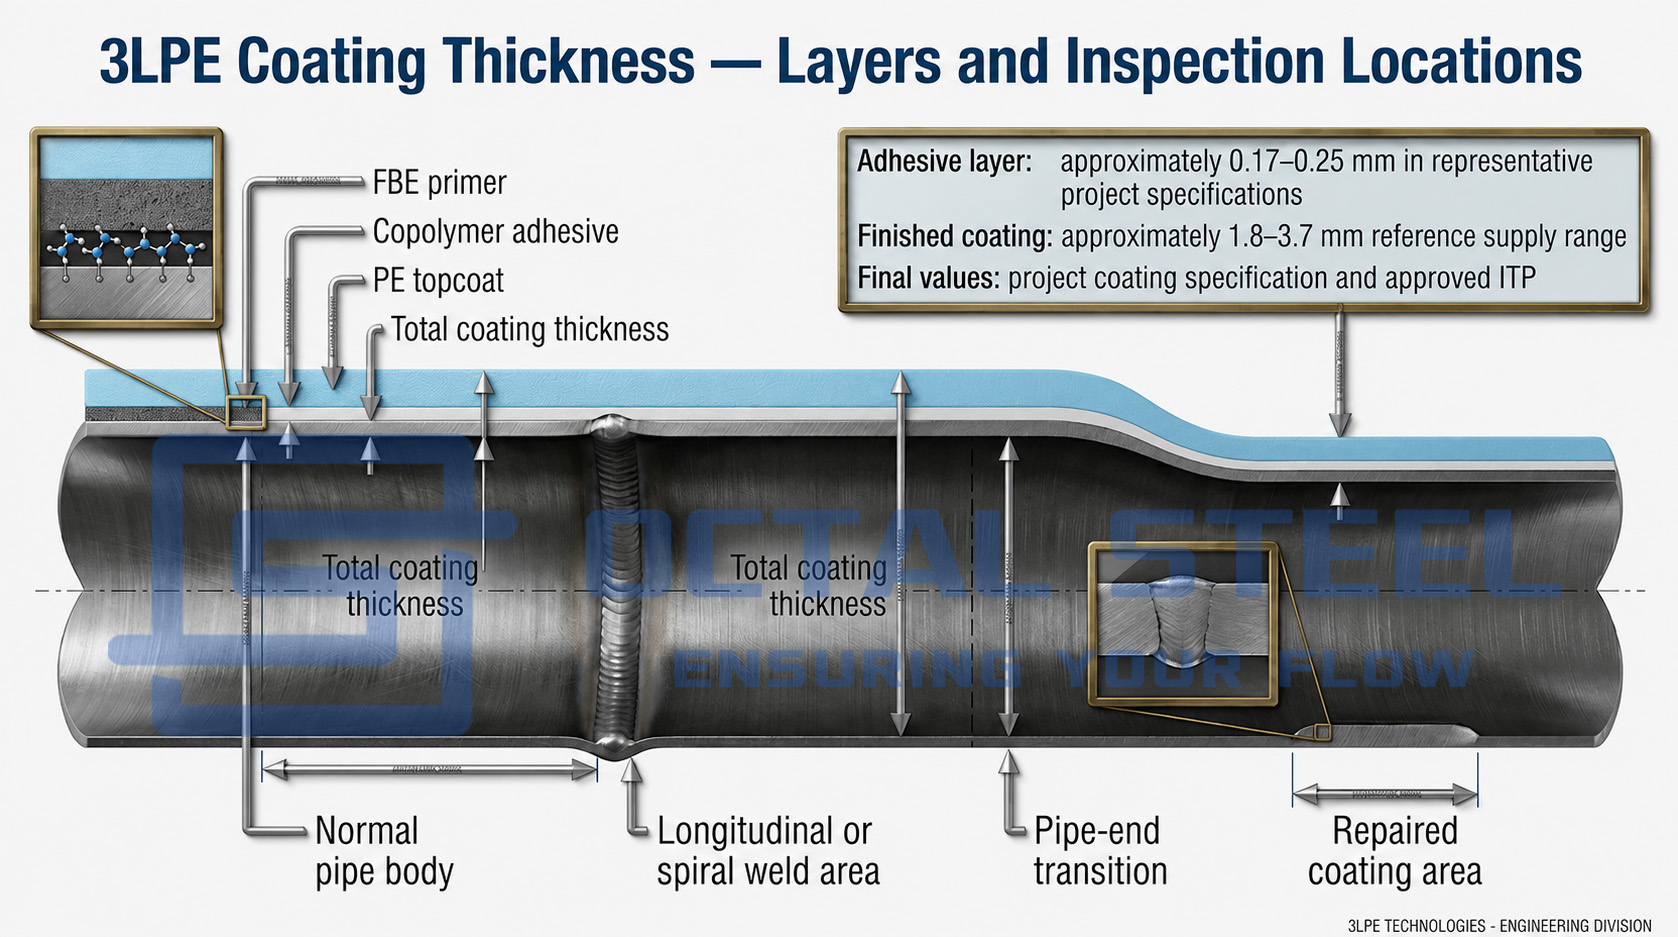
Celková hrúbka rúry 3LPE je určená priemerom rúry, triedou povlaku, prevádzkovou teplotou, rizikom manipulácie a špecifikáciou projektu. Nemalo by sa s ňou zaobchádzať ako s jedinou univerzálnou hodnotou.
Reprezentatívny systém môže zahŕňať:
- FBE základný náter: normálne špecifikovaný ako minimálna hrúbka suchého filmu;
- lepiaca vrstva: zvyčajne okolo 0,17–0,25 mm v špecifikáciách projektu;
- PE vrstva: upravená tak, aby sa dosiahla požadovaná celková hrúbka;
- celkový konečný náter: typicky v rozmedzí približne 1,8-3,7 mm pre štandardné produktové rady.
Tieto čísla sú referenčné hodnoty, nie automatické akceptačné kritériá. Zverejnené špecifikácie operátora ukazujú, že minimálna celková hrúbka sa môže meniť v závislosti od vonkajšieho priemeru potrubia. Verejná projektová špecifikácia napríklad definuje minimálne kategórie hrúbky 2,5, 2,8, 3,0 a 3,3 mm pre rastúce skupiny priemerov rúr.
V RFQ musí byť uvedené:
- minimálna hrúbka FBE;
- minimálna hrúbka lepidla;
- minimálna celková hrúbka povlaku;
- normálna alebo zosilnená trieda náteru;
- miestna hrúbka pod minimom povoleným;
- frekvencia merania hrúbky;
- ak je potrebná dodatočná ochrana proti oderu.
Povlak 3LPE vs FBE vs 3LPP
FBE, 3LPE a 3LPP sú systémy povrchovej úpravy rúr aplikované v závode, ktoré navzájom súvisia. FBE tvorí priamu koróznu bariéru na pripravenom oceľovom povrchu a môže byť použitý samostatne alebo ako základný náter v systémoch 3LPE a 3LPP. 3LPE pridáva lepidlo a polyetylénovú vrstvu na zlepšenie odolnosti proti nárazu, oderu a vlhkosti, zatiaľ čo 3LPP používa polypropylén, ktorý ponúka lepší výkon pri zvýšených teplotách.
Voľba medzi týmito systémami závisí od prevádzkovej teploty, spôsobu inštalácie, stavu pôdy a výplne, rizika manipulácie, kompatibility spojov v teréne a kvalifikovaných limitov celého náterového systému. Nasledujúca tabuľka porovnáva jeho štruktúru, správanie v prevádzke, zameranie kontroly a hlavné obmedzenia výberu.
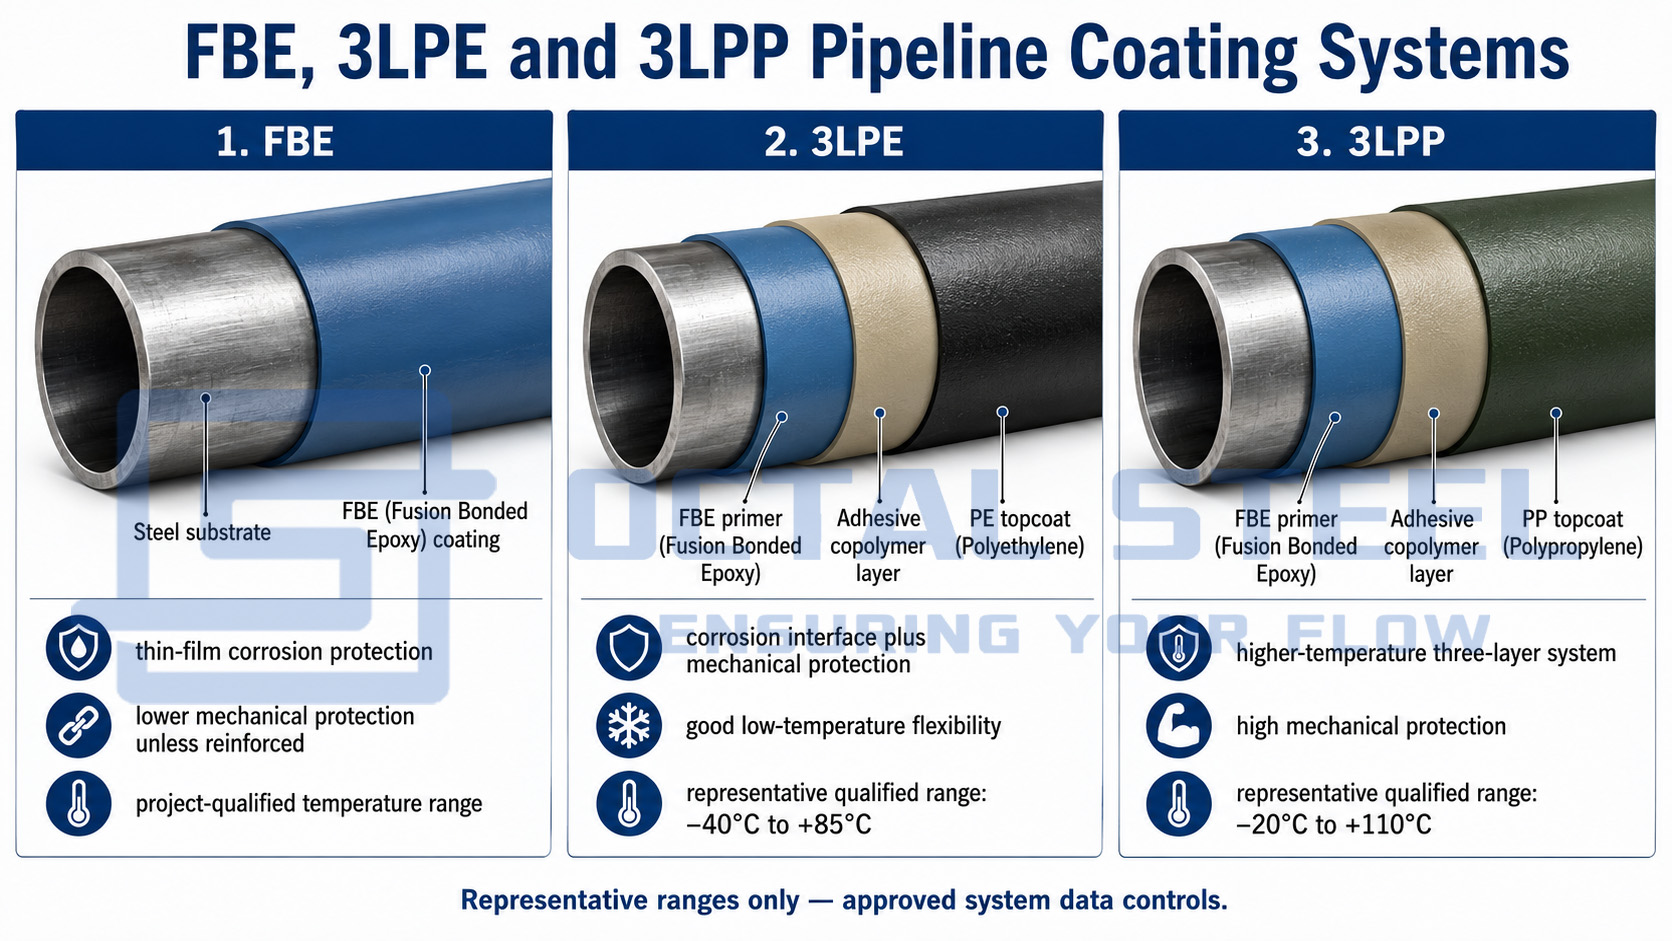
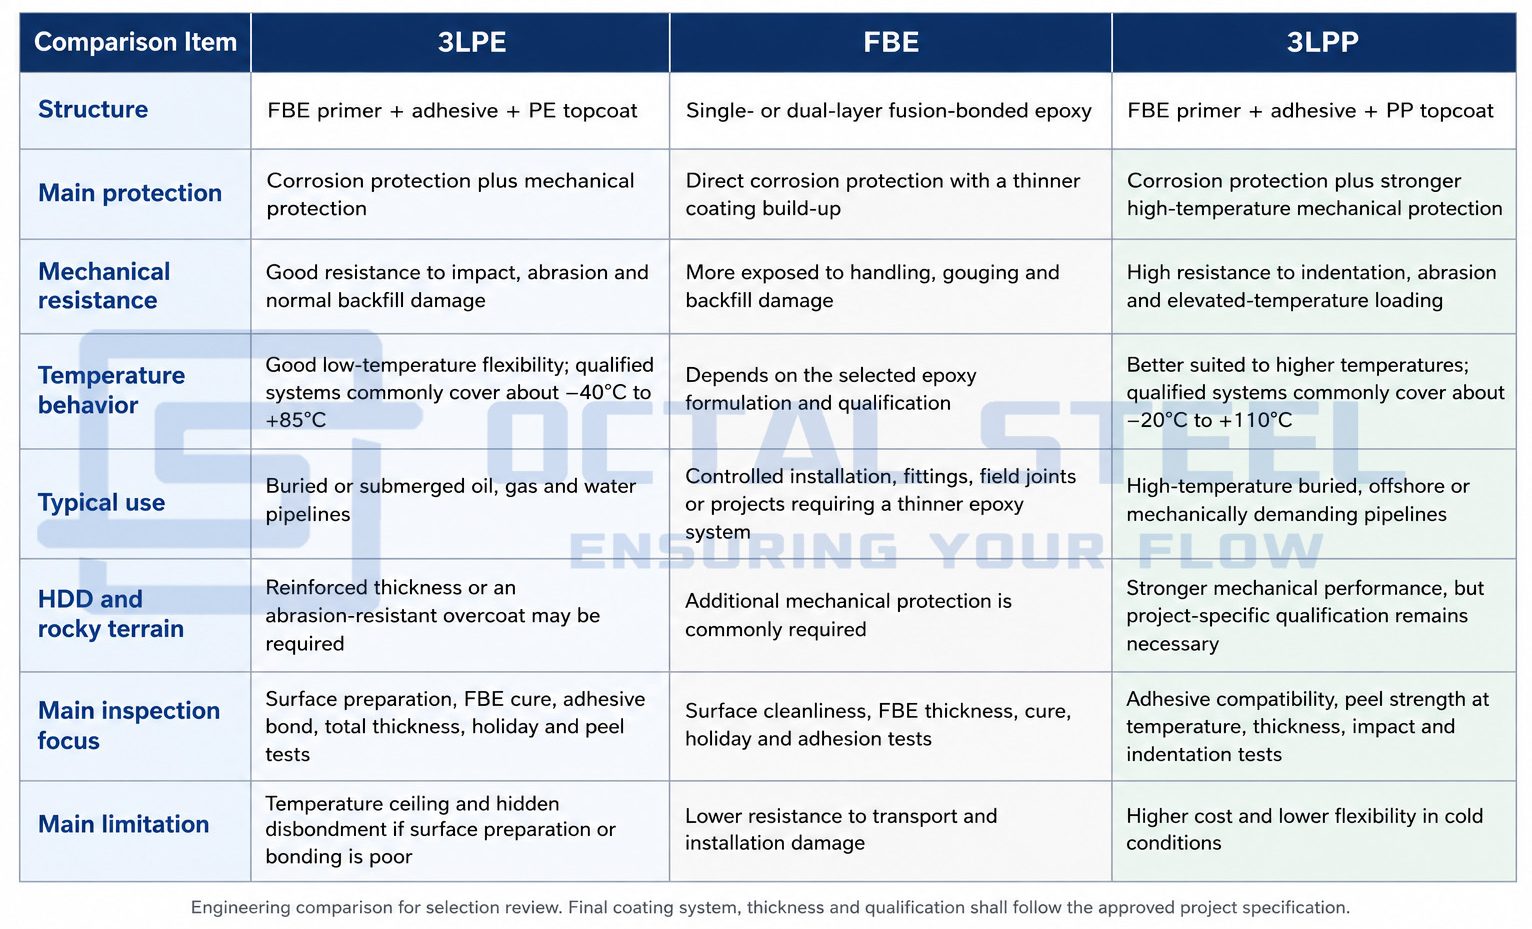
Uvedené teplotné rozsahy sú reprezentatívne hodnoty kvalifikovaných systémov. Pri konečnom výbere sa musí postupovať podľa schváleného technického listu náteru, prevádzkovej teploty, spôsobu inštalácie, stavu zásypu a špecifikácie projektu.
Stiahnuť: 3LPE_vs_FBE_vs_3LPP_Coating_Selection_Guide_Final.pdf
3LPE v porovnaní s 2LPE
Dvojvrstvový PE systém zvyčajne vynecháva samostatný základný náter FBE alebo používa zjednodušené usporiadanie základný náter/lepidlo. Kompletný systém 3LPE poskytuje zreteľnú epoxidovú-oceľovú antikoróznu bariéru, spojovaciu vrstvu a samostatnú vonkajšiu mechanickú vrstvu.
Tieto dva systémy by sa nemali považovať za vzájomne zameniteľné. Projekt musí potvrdiť:
- či je základný náter FBE povinný;
- požadovaný výkon katódového uvoľňovania;
- teplotná trieda;
- trieda hrúbky;
- testovacie metódy;
- Kompatibilita s náterom poľných škár.
Hmotnosť 3LPE potiahnutého potrubia
Hmotnosť hotovej potiahnutej rúry je súčtom hmotnosti holej oceľovej rúry a hmotnosti všetkých vrstiev povlaku.
Pre každú vrstvu náteru:
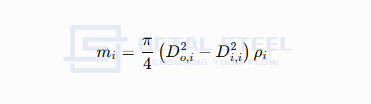
kde:
- mÁno= hmotnosť náteru na meter;
- dpočul som= vonkajší priemer po nanesení tejto vrstvy;
- di, i= priemer pred nanesením tejto vrstvy;
- YOÁno= hustota poťahového materiálu.
Celková hmotnosť potiahnutej rúry je:
mcelkom= moceľ+mFBE+mlepidlo+mPE
Pri plánovaní prepravy je potrebné pri výpočte zohľadniť aj:
- dĺžka nepotiahnutá (zníženie) na oboch koncoch;
- skutočná priemerná hrúbka povlaku;
- dočasné spojky, koncové chrániče alebo zástrčky;
- materiál na opravu;
- hmotnosť zväzku, kolísky a balenia.
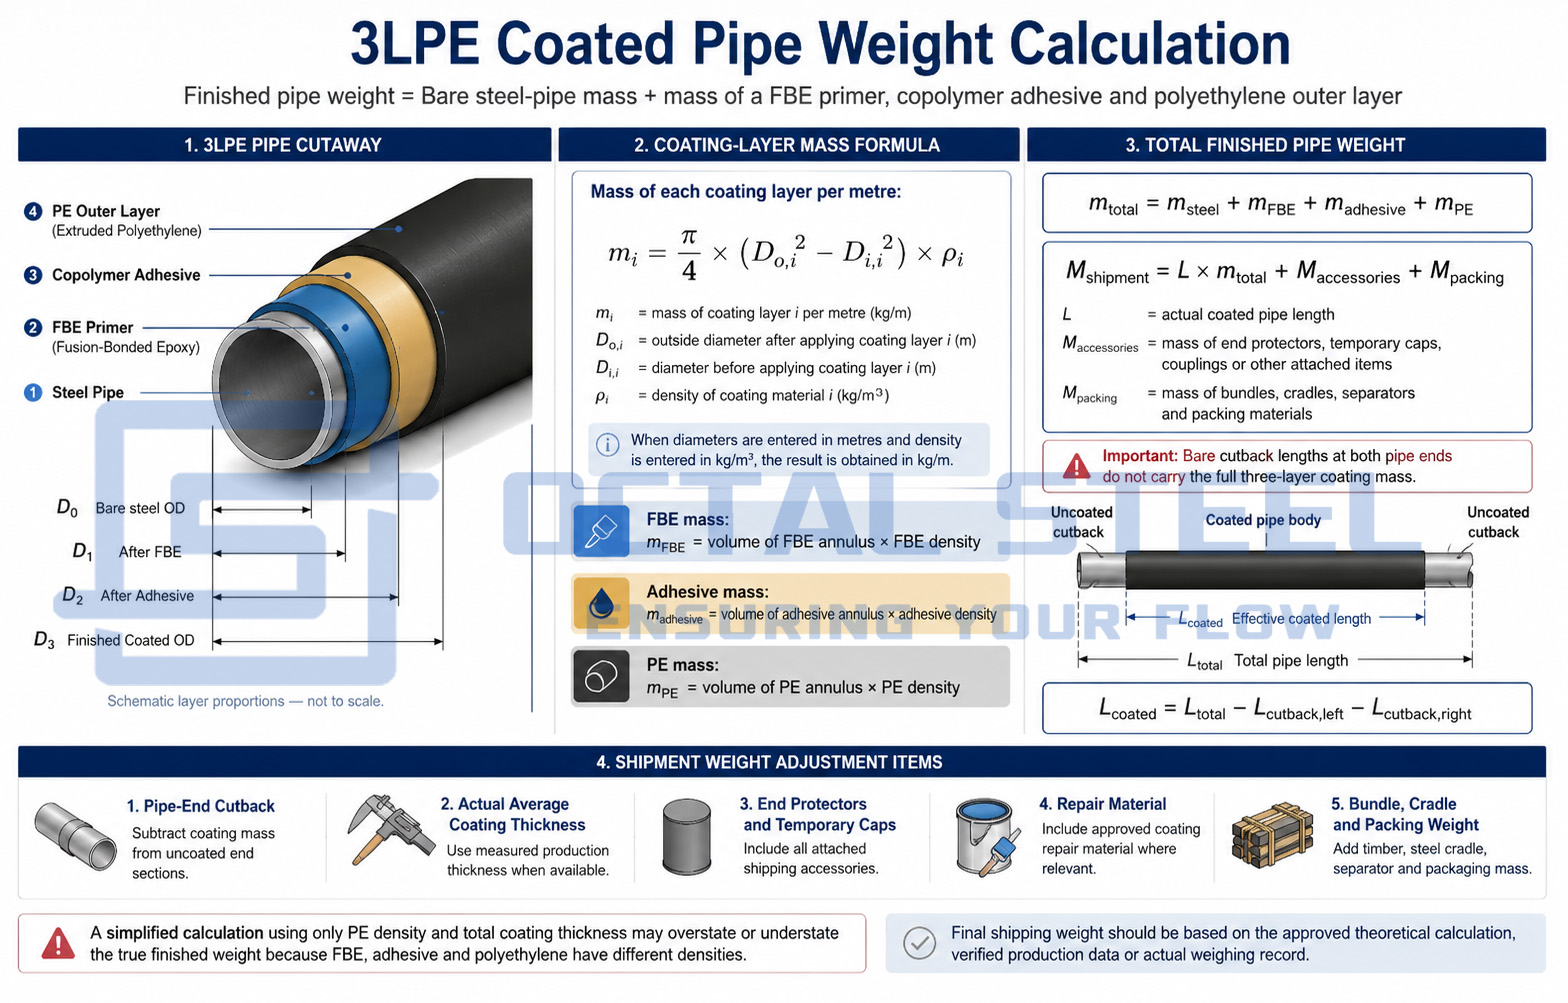
Zjednodušený výpočet s použitím iba hustoty PE a celkovej hrúbky povlaku môže nadhodnotiť alebo podhodnotiť skutočnú hodnotu, pretože FBE, lepidlo a polyetylén majú rozdielne hustoty. Konečná prepravná hmotnosť musí vychádzať zo schváleného teoretického výpočtu alebo zo záznamu skutočnej výrobnej hmotnosti.
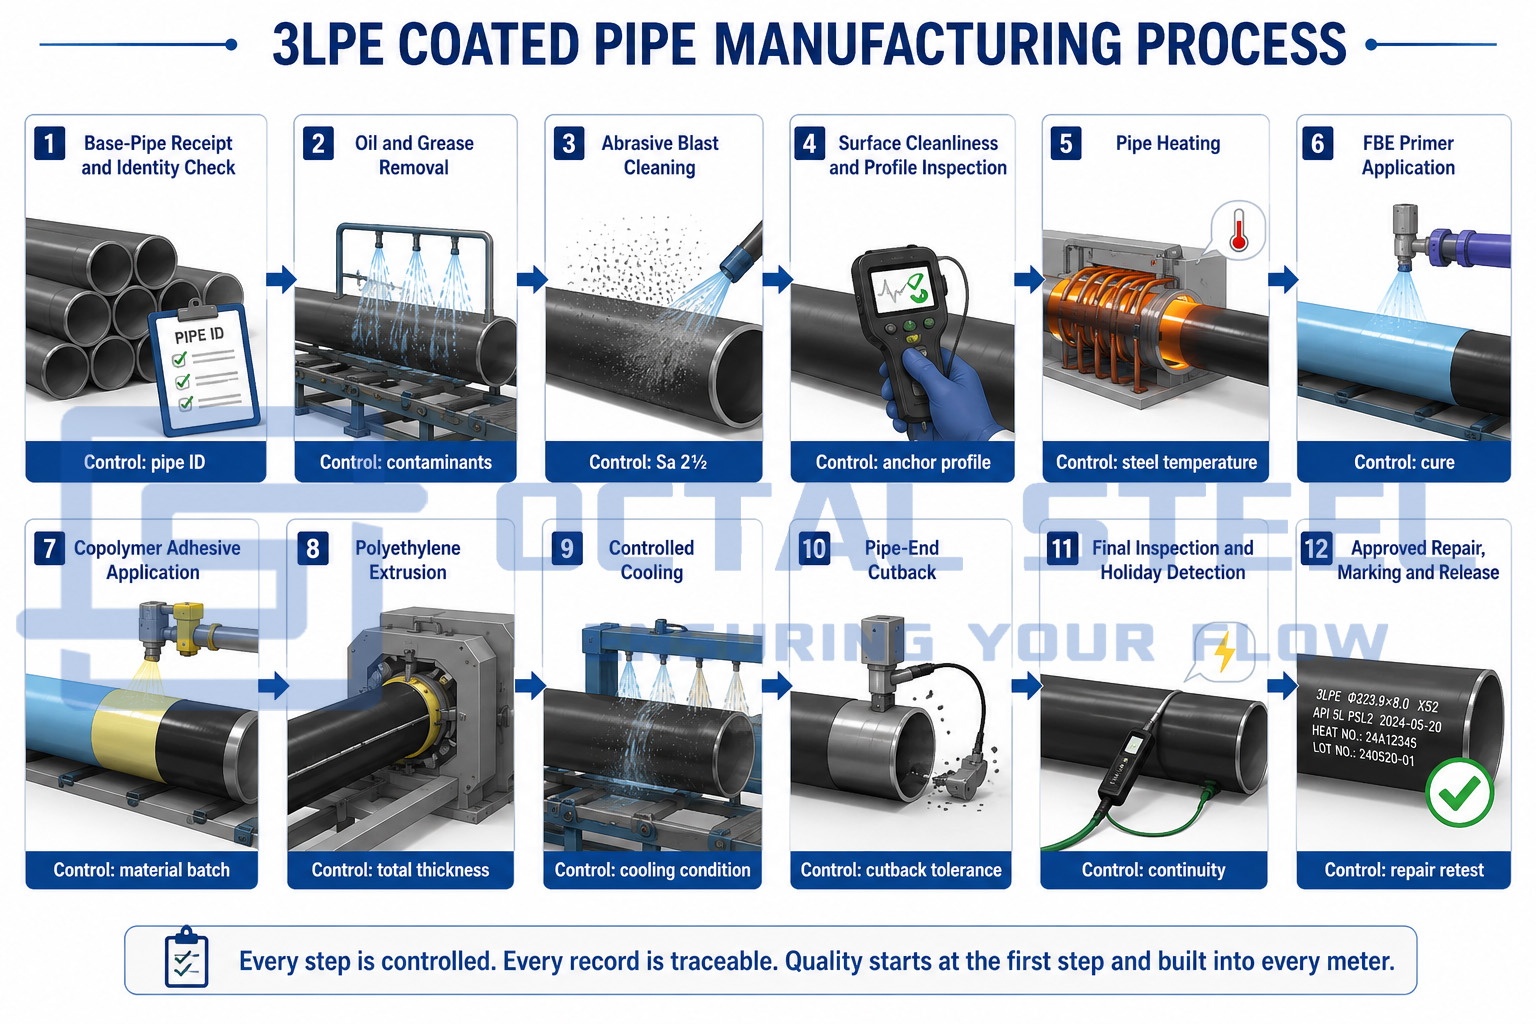
Výrobný proces 3LPE povlaku
1. Príjem základného potrubia a overenie identity
Každá rúrka je prijatá podľa svojich výrobných záznamov. Pred náterom sa overí číslo potrubia, číslo naliatia, štandard, trieda, vonkajší priemer, hrúbka steny, dĺžka a príprava konca.
Povrchové chyby, ktoré môžu brániť nanášaniu náteru – ako sú vločky, rozstrek zo zvárania, hlboké škrabance, laminácie alebo ostré výstupky – sú identifikované a zlikvidované. Brúsenie nesmie zmenšiť zostávajúcu hrúbku steny pod prijateľnú požiadavku základnej rúry.
2. Odstránenie oleja, mastnoty a nečistôt
Pred abrazívnym otryskaním sa odstráni olej, mastnota, soli, značkovacie lepidlo a iné nečistoty. Otryskanie kontaminovaného povrchu môže zaniesť nečistoty do profilu a znížiť dlhodobú priľnavosť epoxidu.
V zázname o čistení musí byť uvedený spôsob, spotrebný materiál a výsledok kontroly.
3. Čistenie abrazívnym otryskaním
Vonkajší povrch rúry je otryskaný na stupeň čistoty, ktorý vyžaduje schválená špecifikácia náteru, typicky takmer biely kov ekvivalentný Sa 2½ podľa ISO 8501-1.
Pripravený povrch sa skontroluje, aby sa overilo:
- vizuálna čistota;
- kotviaci profil;
- kontaminácia prachom;
- v prípade potreby rozpustné soli;
- chyby ocele znovu vystavené;
- vlhkosťou alebo bleskovou oxidáciou.
ISO 8501-1 definuje vizuálne stupne prípravy, zatiaľ čo postupy ISO 8503 sa používajú na vyhodnotenie profilu otryskaného povrchu.
4. Ohrev potrubia
Potrubie sa zahreje na kvalifikovanú aplikačnú teplotu FBE. Teplota sa meria pomocou kalibrovaných prístrojov a zaznamenáva sa spolu s rýchlosťou linky, priemerom a hrúbkou steny potrubia.
Schválené teplotné okno sa musí riadiť údajmi dodávateľa náterového materiálu a kvalifikovanou špecifikáciou postupu aplikácie. Aplikácia FBE pod kvalifikované okno môže znížiť vytvrdzovanie a priľnavosť. Nadmerná teplota môže poškodiť prášok alebo zmeniť interakciu medzi epoxidom a lepidlom.
5. Aplikácia základného náteru FBE
Elektrostaticky nabitý epoxidový prášok sa nastrieka na zahriatu oceľ. Prášok sa topí, tečie a začína vytvrdzovať, čím vytvára hlavnú antikoróznu vrstvu.
Kontrola aplikácie FBE zahŕňa:
- dávka prášku;
- podiel čistého/regenerovaného prášku, kde je povolená recyklácia;
- stav striekacích pištolí;
- teplota potrubia;
- rýchlosť linky;
- gélovatenie a vytvrdzovanie;
- minimálna hrúbka suchého filmu.
6. Aplikácia lepidla
Kopolymérové lepidlo sa nanáša, kým FBE zostáva v rámci kvalifikovaného spojovacieho okna. Načasovanie jeho aplikácie je kritické: vrstva musí správne interagovať s epoxidom a súčasne prijať polyetylénovú vrstvu.
Zaznamenáva sa teplota vytláčania, prietok a čas medzi aplikáciou FBE a lepidla.
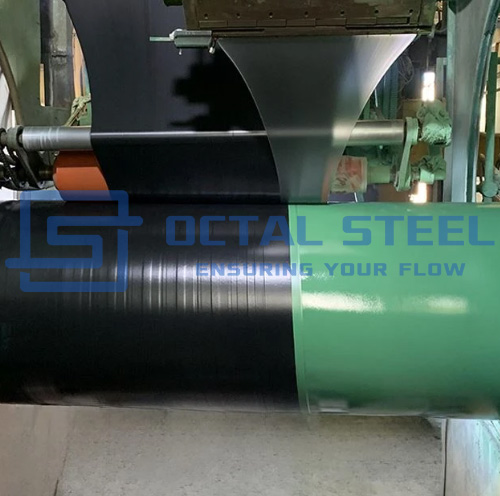
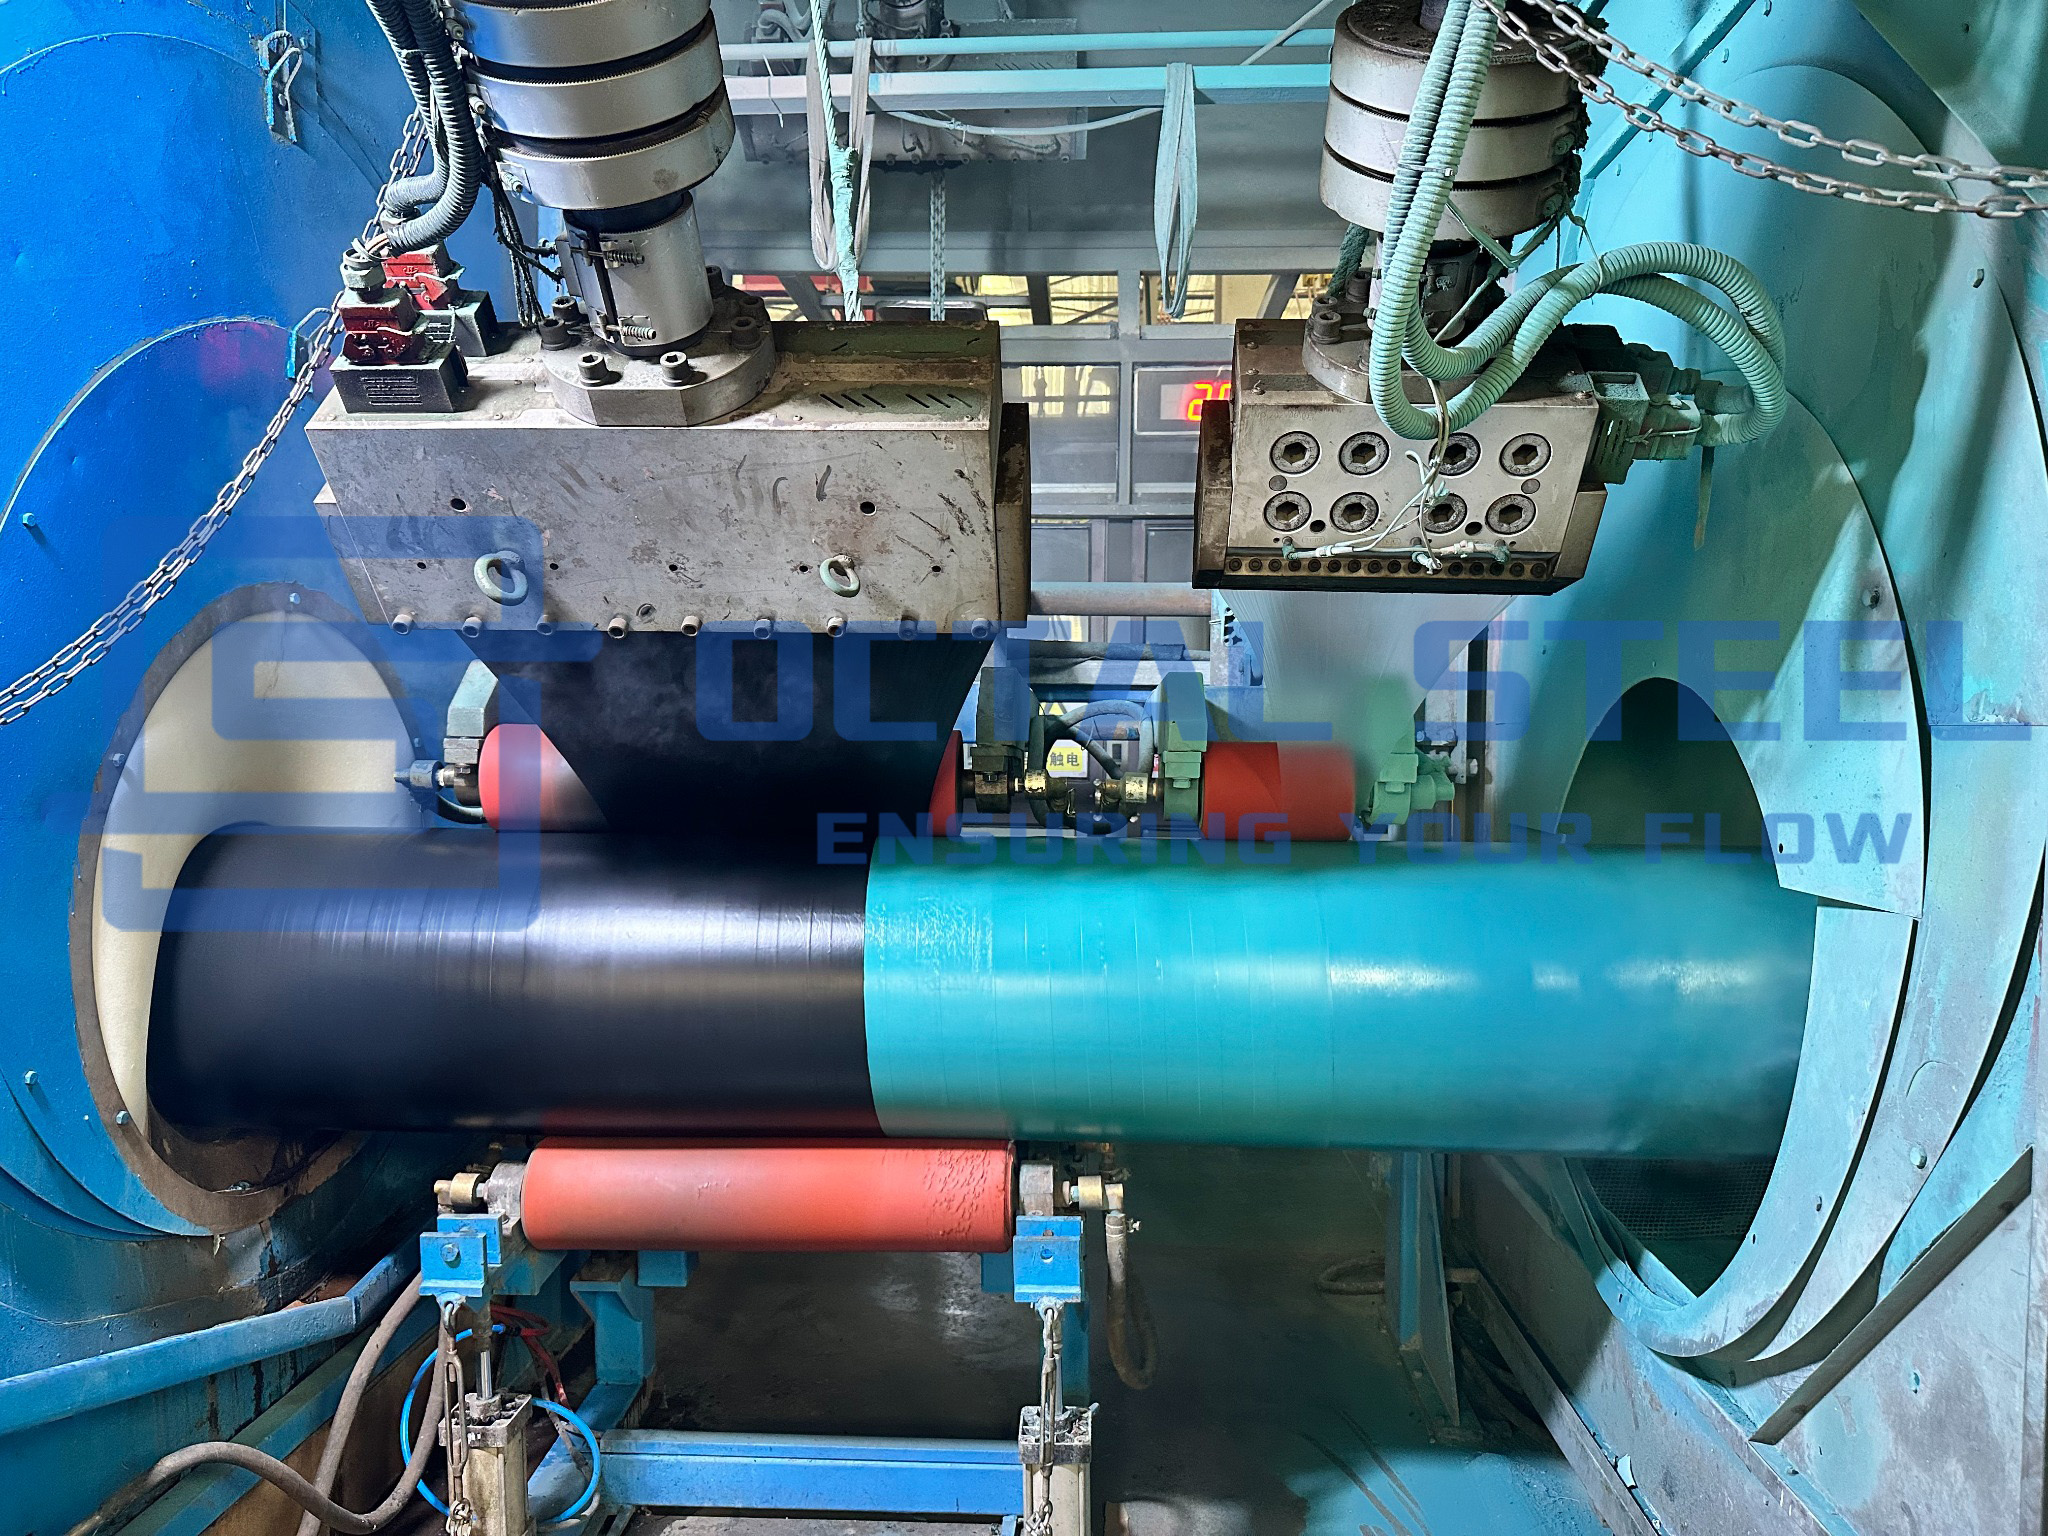
7. Vytláčanie polyetylénu
Vonkajšia PE vrstva sa nanáša extrúziou a pritláča sa na lepidlo, aby sa zabránilo zachyteniu vzduchu, slabým oblastiam prekrytia a medzerám v blízkosti pozdĺžnych alebo špirálových zvarov.
Hrúbka vonkajšej vrstvy je kontrolovaná tak, aby sa dosiahla špecifikovaná celková trieda náteru.
8. Chladenie a temperovanie
Potiahnutá rúra sa chladí kvalifikovaným postupom, kým sa s ňou nedá manipulovať a kým sa s ňou nebude dať kontrolovať bez deformácie alebo poškodenia povlaku.
Podmienky chladenia by nemali spôsobovať praskliny, deformácie, delamináciu alebo nekontrolované zvyškové napätia.
9. Rezanie koncov rúr
Povlak je odstránený alebo ukončený na každom konci potrubia, aby sa umožnilo zváranie v teréne a povrchové poťahovanie spoja.
Objednávka musí definovať:
- dĺžka rezu;
- rozmerová tolerancia;
- uhol okraja povlaku;
- stav exponovanej ocele;
- dokončenie lepidla;
- dočasná ochrana holého konca;
- Kompatibilita s automatickým alebo ručným zváraním.
Publikovaná špecifikácia operátora používa 120 mm s toleranciou +20/âˆ'0 mm ako štandardné zníženie a 150 mm s rovnakou toleranciou tam, kde automatické zváranie vyžaduje dodatočný priestor. Tieto hodnoty sú príkladmi špecifickými pre projekt a nie univerzálnymi rozmermi.
10. Konečná kontrola, oprava a označenie
Každá rúra je podrobená vizuálnej kontrole, overeniu hrúbky povlaku a detekcii diskontinuít. Prípustné poškodenie náteru je opravené pomocou schváleného systému a opätovne skontrolované rovnakou použiteľnou akceptačnou metódou.
Pôvodná identita rúry je potom obnovená na hotovú 3PE antikoróznu oceľovú rúru.
Špecifikácie verejného operátora vyžadujú zdokumentovanú kontrolu prípravy povrchu, ohrevu potrubia, nanášania FBE, vytláčania lepidla a PE, kalenia, prípravy rezu, kalibrácie prístroja, opráv a manipulácie s potiahnutým potrubím.
Kontrola a prevzatie potrubia s povlakom 3LPE
Spoľahlivý 3PE náterový systém je potvrdený procesnými záznamami a testovaním hotového výrobku, nielen vizuálnym vzhľadom.
| kontrolné miesto | Ako overiť | Čo potvrdzuje | Kontrolované riziko |
|---|---|---|---|
| Identita potrubia | Značenie a kontrola dokumentov | Správna základná rúrka vstupuje do výroby povlaku | Zámena známok alebo obsadených čísel |
| Čistenie povrchu | Vizuálny komparátor a schválený postup | Mlynský kameň, hrdza a nečistoty boli odstránené | Nízka priľnavosť FBE |
| Povrchový profil | Profilové meradlo, komparátor alebo replika pásky | Dostatočné mechanické ukotvenie pre epoxid | Predčasné odlúčenie |
| Prášok a rozpustné soli | Páska alebo metóda vodivosti, ak je špecifikovaná | Povrch nie je po otryskaní znečistený | Osmotické pľuzgiere a slabá väzba |
| Teplota aplikácie | Kalibrovaný pyrometer a nepretržitý záznam | FBE sa aplikuje v rámci kvalifikovaného teplotného okna | Nedostatočné vytvrdnutie alebo tepelná degradácia |
| FBE a hrúbka lepidla | Kalibrované meranie hrúbky | Minimálna požiadavka každej jednotlivej vrstvy je splnená | Korózna bariéra alebo slabé spojenie |
| Celková hrúbka | Merania pozdĺž tela a zóny zvaru | Dosiahne sa požadovaná trieda náteru | Poškodenie nárazom a vrúbkovaním |
| Vizuálna kontrola | 100% vonkajšieho povrchu | Žiadne vrásky, medzery, bubliny, slzy alebo delaminácia | Skryté chyby aplikácie |
| Detekcia diskontinuít | Elektronický test po celom obvode pri schválenom ťahu | Kontinuita povlaku a absencia pórov | Priamy kontakt elektrolytu s oceľou |
| Skúška pevnosti odlupovania alebo spojenia | Test odlupovania pásu pri špecifikovanej teplote | Spojenie medzi PE, lepidlom, FBE a oceľou | Oddelenie vrstiev |
| Náraz a odsadenie | Kvalifikačné alebo výrobné skúšky | Odolnosť voči manipulácii, plneniu a sústredenému zaťaženiu | Poškodenie na mieste |
| Katodické oddelenie | Laboratórny test pri špecifikovanej teplote a napätí | Správanie sa povlaku vedľa defektu pod katódovou ochranou | Vydanie pod filmom |
| Kontrola zníženia | Páska, profilové meradlo a vizuálne vyšetrenie | Správna oblasť zvárania a spoja poľa | Úprava v teréne a prepracovanie náteru |
| Opätovná kontrola opráv | Opätovný test hrúbky a diskontinuity | Opravená oblasť spĺňa požiadavky na uvoľnenie | Nezdokumentované lokálne chyby |
Frekvencia kontrol sa musí riadiť zvolenou normou a schváleným ITP. Niektoré špecifikácie projektu vyžadujú vizuálnu kontrolu a testovanie diskontinuity na 100 % povrchu každého potrubia, zatiaľ čo deštruktívne testy, ako je odlupovanie, náraz, vtláčanie a katódové rozpájanie, sa vykonávajú v definovanej kvalifikácii, posune, šarži alebo dennej frekvencii.
Stres testu diskontinuity by sa nemal kopírovať z iného projektu. Vyberá sa podľa platnej normy, hrúbky náteru a schváleného postupu.
Stiahnuť: 3LPE_Coated_Pipe_Inspection_and_Acceptance_Checklist_Revised.pdf
Aplikácie podľa podmienok inštalácie
Dopravné vedenia uložené vo vlhkej alebo korozívnej pôde
Pri hĺbení a zásype je potrubie vystavené pôdnej vlhkosti, kameňom, kontaktnému tlaku a manipulačným zaťaženiam. Vonkajšia vrstva PE obmedzuje poškodenie oderom a nárazom, zatiaľ čo vrstva FBE zachováva rozhranie ochrany proti korózii na povrchu ocele.
Akceptácia by sa mala zamerať na detekciu diskontinuít, celkovej hrúbky, pevnosti v odlupovaní a záznamov o opravách predtým, ako rúra vstúpi do výkopu.
Skalnatá výplň a horské chodníky
Usporiadanie skál vytvára koncentrované kontaktné body počas zjazdu a výplne. Štandard 3LPE môže vyžadovať triedu zosilnenej hrúbky, zvolenú ochrannú výplň alebo dodatočnú vrstvu odolnú voči oderu.
Rozhodnutie o nátere by malo byť spojené so špecifikáciou výplne, a nie predpokladať, že akákoľvek rúra 3LPE môže tolerovať neobmedzený kontakt s horninou.
Horizontálne smerové vŕtanie a ťahanie (HDD)
Brána HDD vystavuje povlak nepretržitému oderu, strihu a lokalizovanému ryhovaniu. Projekt môže vyžadovať hrubší PE, oteruvzdornú vrstvu alebo inú kvalifikovanú ochrannú vrstvu.
Preskúmanie by malo zahŕňať dĺžku odporu, geometriu otvoru, stav pôdy a hornín, pevnosť v ťahu, hrúbku náteru a plán opravy.
Inštalácia v riekach, pobrežných a ponorených oblastiach
Pre ponorené potrubia poskytuje 3LPE antikorózny systém pod akýkoľvek betónový balastný náter alebo mechanickú ochrannú vrstvu.
Rozhranie medzi 3LPE a náterom betónového štrku musí byť kvalifikované. Geometria konca, fixácia anódy, povrchová úprava spojov poľa a rozmery rezu bez betónu tiež vyžadujú koordináciu.
Diaľkové plynovody a ropovody
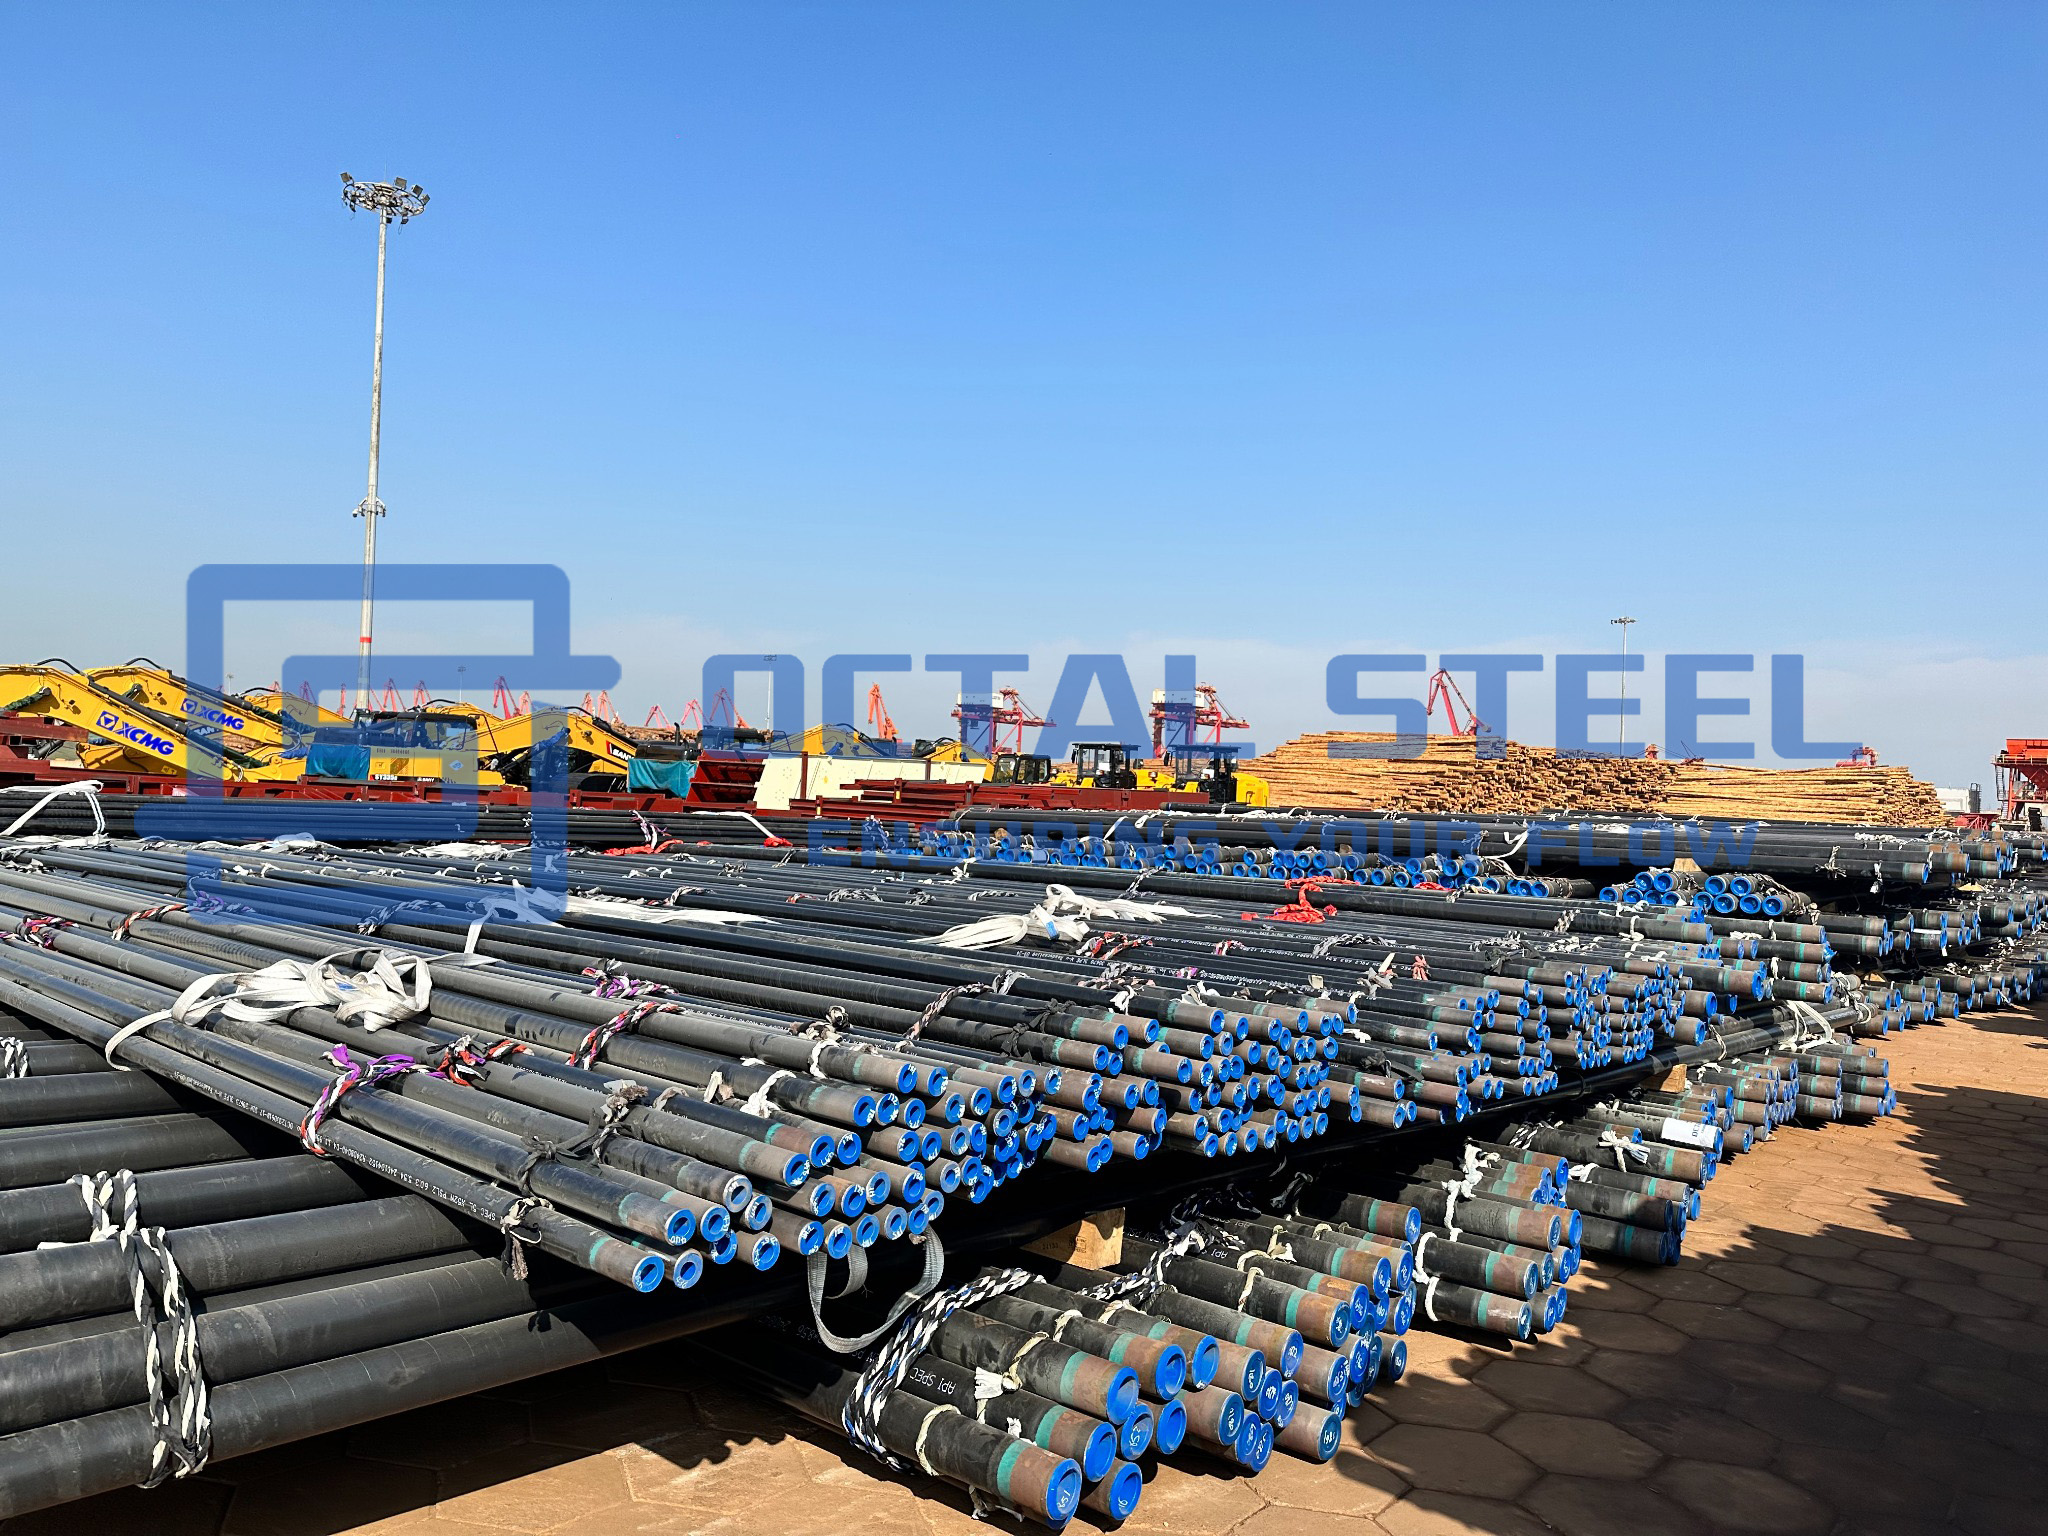
Dlhodobá preprava, opakované zdvíhanie, skladovanie na dvore a nepretržité zváranie v teréne zvyšujú pravdepodobnosť poškodenia náteru pred uvedením do prevádzky.
Kontrola musí pokračovať až do naloženia a uvoľnenia zásielky. Konečný počet rúr a záznamy o opravách sa musia zhodovať s baliacim zoznamom a záznamom o kontrole náteru.
Riziká a kontrolné body integrity náteru 3LPE
Celistvosť náterového systému 3LPE závisí od viac než len viditeľného stavu polyetylénovej vrstvy. Príprava povrchu, teplota aplikácie, kompatibilita s lepidlom, hrúbka náteru a sledovateľnosť výroby – to všetko ovplyvňuje, či náter zostane priľnavý počas manipulácie, inštalácie a dlhodobej prevádzky.
1. Priľnavosť FBE a príprava povrchu ocele
Hlavné riziko: oddelenie FBE pod zjavne neporušenou polyetylénovou vrstvou.
Olej, soli, prach, nedostatočný profil tryskania alebo nesprávna teplota ohrevu potrubia môžu oslabiť spojenie medzi základným náterom FBE a oceľovým povrchom. Vlhkosť potom môže migrovať pod náter bez toho, aby došlo k zjavnému vonkajšiemu defektu.
Kontrolné body:
- čistenie a záznamy o profiloch povrchu;
- test prachu a rozpustných solí, ak je to špecifikované;
- kalibrované monitorovanie teploty potrubia;
- záznamy o aplikácii a vytvrdzovaní FBE;
- testy odolnosti proti odlupovaniu a katódového oddeľovania.
2. Spojenie medzi FBE, lepidlom a polyetylénom
Primárne riziko: Separácia PE vrstvy počas manipulácie, rezania alebo prípravy spojov.
Je to zvyčajne spôsobené nekompatibilnými náterovými materiálmi, nesprávnou teplotou vytláčania alebo aplikáciou mimo kvalifikovaného lepiaceho okna.
Kontrolné body:
- schválená kombinácia FBE-adhezívne-PE materiály;
- overenie dávky materiálu;
- záznamy teploty vytláčania a rýchlosti linky;
- dokumentácia k procesnému kvalifikačnému testu (PQT);
- výroba odlupovania alebo skúšky pevnosti spoja.
3. Hrúbka náteru a pokrytie švov
Hlavné riziko: lokálne slabé miesta s nižšou odolnosťou proti nárazu, pretlačeniu alebo oderu.
Nestabilné vytláčanie, nerovnomerná rýchlosť linky alebo nedostatočný tlak okolo pozdĺžnych a špirálových švov môžu vytvoriť oblasti s nízkou hrúbkou alebo zachytený vzduch.
Kontrolné body:
- meranie hrúbky povlaku pozdĺž tela;
- dodatočné kontroly zváracích zón LSAW, SSAW alebo HFW;
- kontrola vrcholu zvaru;
- kontrola zachytávania vzduchu a prekrývania;
- záznamy o hrúbke potrubia po potrubí, keď to ITP vyžaduje.
4. Zrezanie koncov a príprava spoja poľa
Primárne riziko: Oneskorenie zvárania, zlé prispôsobenie alebo prepracovanie povrchovej úpravy spojov.
Nesprávna dĺžka rezu, poškodené okraje povlaku alebo nesprávne pripravená odkrytá oceľ môžu prekážať obvodovému zvaru a následnému povlaku spoja.
Kontrolné body:
- meranie dĺžky rezu a tolerancia;
- kontrola profilu hrany náteru;
- stav povrchu exponovanej ocele;
- ochrana konca počas skladovania a prepravy;
- Skontrolujte kompatibilitu s vybraným poľným náterovým systémom.
5. Poškodenie povlaku a uvoľnenie opravy
Hlavné riziko: lokálne chyby, ktoré sú opravené, ale nemožno ich overiť pri výstupnej kontrole alebo na mieste.
Opravy vykonané bez zdokumentovaného miesta, metódy alebo opätovnej kontroly môžu narušiť reťazec vysledovateľnosti náteru.
Kontrolné body:
- schválený systém opravných materiálov;
- definovaná maximálna veľkosť opravy;
- mapa miesta opravy;
- opätovné testovanie hrúbky a diskontinuity;
- záznamy o oprave a opätovnej kontrole spojené s číslom potrubia.
6. Vysledovateľnosť šarže potrubí a náterov
Primárne riziko: Základné potrubie, náterové materiály alebo výsledky kontroly sa v konečnom uvoľnení nemusia zhodovať.
Identita potrubia sa môže stratiť počas tryskania alebo náteru, ak nie je dodržaný prenos značenia a kontrola šarže.
Kontrolné body:
- nepretržité sledovanie počtu potrubí;
- overenie čísla odliatku a MTC;
- záznamy o šaržiach FBE, lepidiel a PE;
- záznamy o smenách výroby náterov a kontroly;
- Konečné označenie spojené s mapou potrubia baliaceho zoznamu.
Vonkajšia PE vrstva môže zostať vizuálne neporušená, aj keď sa už priľnavosť pod ňou zhoršila. Z tohto dôvodu záznamy o príprave povrchu, monitorovanie procesnej teploty, odlupovacie testy a výsledky katódového uvoľňovania poskytujú silnejší dôkaz akceptácie ako samotný vzhľad povlaku.
Stiahnite si: 3LPE_Coating_Integrity_Risks_and_Control_Points_Balanced.pdf
Dokumentácia a sledovateľnosť
Kompletný balík vydania musí udržiavať nasledujúci reťazec identity:
Označenie potrubia â†' číslo odliatku â†' MTC základnej rúrky â†' číslo potrubia â†' šarže náterového materiálu â†' zmena výroby náteru â†' záznam teploty procesu â†' správy o hrúbke a diskontinuite â†' výsledky deštruktívneho testovania ↠'záznam o oprave a opakovanej kontrole ↆ zoznam balenia' oprava ↠mapa â†' uvoľnenie zásielky
Odporúčané dokumenty zahŕňajú:
- EN 10204 3.1 certifikát materiálu základnej rúry;
- správy o rozmeroch základného potrubia a NDT;
- certifikáty náterových hmôt pre FBE, lepidlo a PE;
- Schválená špecifikácia postupu aplikácie;
- správa o Procedurálnom kvalifikačnom teste (PQT);
- Plán inšpekcií a skúšok (ITP);
- certifikáty o kalibrácii prístrojov;
- záznamy o príprave povrchu;
- teplotné záznamy pri aplikácii a vytláčaní;
- správa o hrúbke povlaku;
- správa o detekcii diskontinuity;
- správy o odolnosti voči odlupovaniu a výrobné skúšky;
- denník opráv a mapa miesta;
- správa o orezaní konca potrubia;
- záverečný záznam o vizuálnej kontrole;
- baliaci zoznam spojený s číslami rúr alebo sériami náterov;
- prepustenie z kontroly tretej strany, ak je to špecifikované.
Špecifikácie verejných prevádzkovateľov vyžadujú certifikáciu náterového materiálu na úrovni šarže, postupy náteru, dokumentáciu PQT, záznamy o kalibrácii, výrobné záznamy, správy o skúškach a manipulačné postupy pred uvedením do výroby.
Často kladené otázky (FAQ)
Čo by mala obsahovať RFQ s povrchovou úpravou 3LPE?
Uveďte štandard, triedu, PSL, OD, hrúbku steny, dĺžku a typ základnej rúry. Definujte tiež štandard náteru, teplotnú triedu, minimálnu hrúbku na vrstvu, celkovú hrúbku, rez, rozsah kontroly, limity opráv a požadované dokumenty.
Aká norma platí pre náter 3LPE?
Hlavnou medzinárodnou normou je ISO 21809-1:2018. Projekty môžu špecifikovať aj DIN 30670-1:2024 alebo CSA Z245.21:22. Samotná oceľová rúra sa musí objednať samostatne podľa API 5L, ISO 3183 alebo inej schválenej normy pre základné rúry.
Pokrýva API 5L náter 3LPE?
č. API 5L pokrýva oceľové potrubie, nie vonkajší náterový systém. Súlad s 3LPE vyžaduje certifikáty náterového materiálu, schválený postup aplikácie, PQT, ITP a správy o kontrole náteru.
Ako je špecifikovaná hrúbka 3LPE povlaku?
Hrúbka závisí od vonkajšieho priemeru rúry, triedy náteru, prevádzkovej teploty, rizika neoprávnenej manipulácie a špecifikácie projektu. RFQ musí uvádzať minimálnu hrúbku FBE, lepidlo a celkovú hrúbku náteru. Jedna univerzálna hrúbka by sa nemala používať pre všetky projekty.
Aký je rozdiel medzi 3LPE a FBE?
FBE je jedna vrstva epoxidu napojená priamo na pripravenú oceľ. 3LPE pridáva kopolymérne lepidlo a polyetylénovú vrstvu, čím poskytuje väčšiu odolnosť proti nárazu, oderu, pretlačeniu a poškodeniu pri manipulácii.
Populárne Tagy: špecifikácie potiahnutého potrubia 3lpe, dodávateľ, prispôsobené, veľkoobchod, lacné, zľava, cenník, nízka cena, na sklade, bezplatná vzorka


