


Potrubie potiahnuté 3LPP (trojvrstvovým polypropylénom) sa vyrába ako vonkajší náterový systém, ktorý pozostáva z fúzne spájaného epoxidového (FBE) základného náteru, kopolymérneho lepidla a extrudovanej polypropylénovej vonkajšej vrstvy. Proces zahŕňa prípravu povrchu rúry pre zvárané alebo bezšvíkové oceľové vedenia, aplikáciu základného náteru FBE, pridanie kopolymérneho lepidla v rámci kvalifikovaného adhézneho okna a extrúziu vonkajšej polypropylénovej vrstvy, po ktorej nasleduje riadené chladenie a kontrola. Táto postupnosť náterov poskytuje ochranu proti korózii na oceľovej strane, stabilnú medzivrstvovú priľnavosť a odolnosť voči oderu, vtlačeniu, nárazu a zvýšeným prevádzkovým teplotám, vďaka čomu je vhodná pre zakopané a ponorené potrubia, prepravné linky horúceho oleja, horizontálne smerové vŕtanie (HDD), úseky s kamennou výplňou, podvodné prúdové vedenia a iné trasy vystavené manévrom alebo silnému inštalačnému zaťaženiu.
GNEE dodáva potrubie potiahnuté polypropylénom pre zakopané potrubia horúceho oleja, horizontálne smerové vrtné križovatky, inštaláciu potrubia pod morským potrubím, mechanicky náročné podmienky zásypu a potrubia vyžadujúce väčšiu odolnosť voči poškodeniu pri manipulácii. Rozsah dodávky môže zahŕňať holé potrubné potrubie, trojvrstvový polypropylénový povlak, prípravu koncovky, kontrolu povlaku, záznamy o oprave, označovanie a balenie na vývoz v rámci jednej technickej dokumentácie k uvoľneniu.
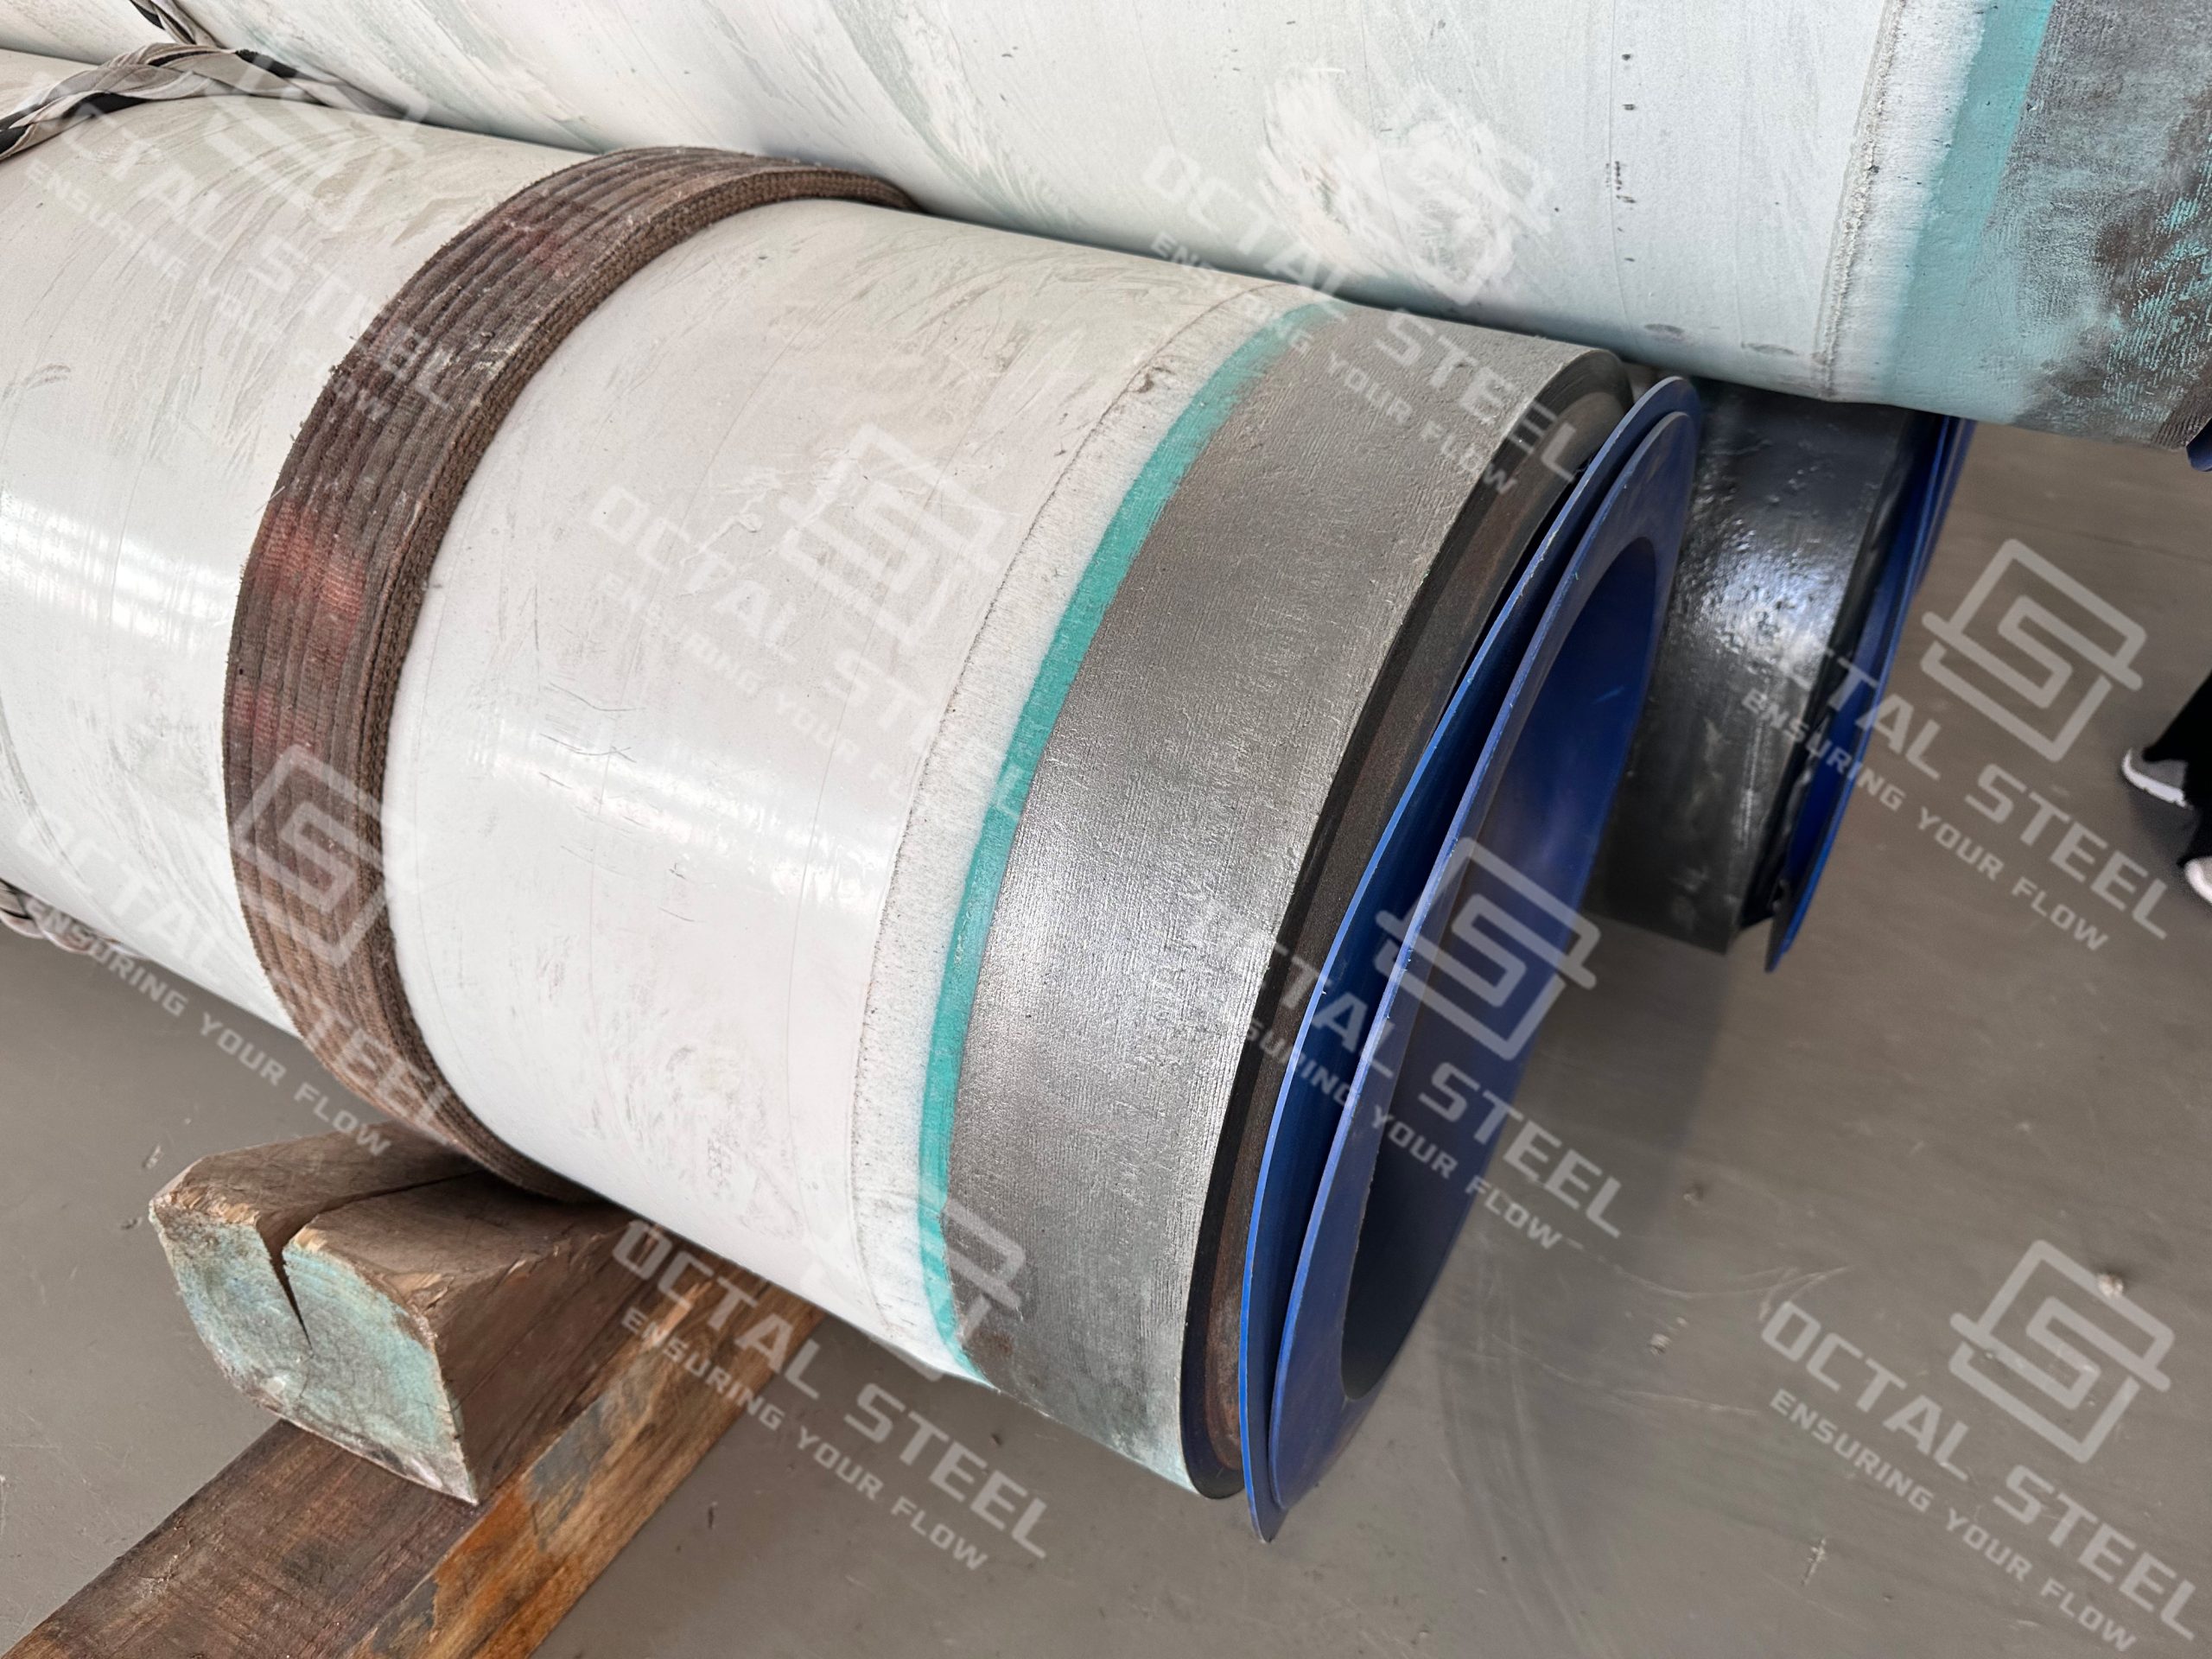
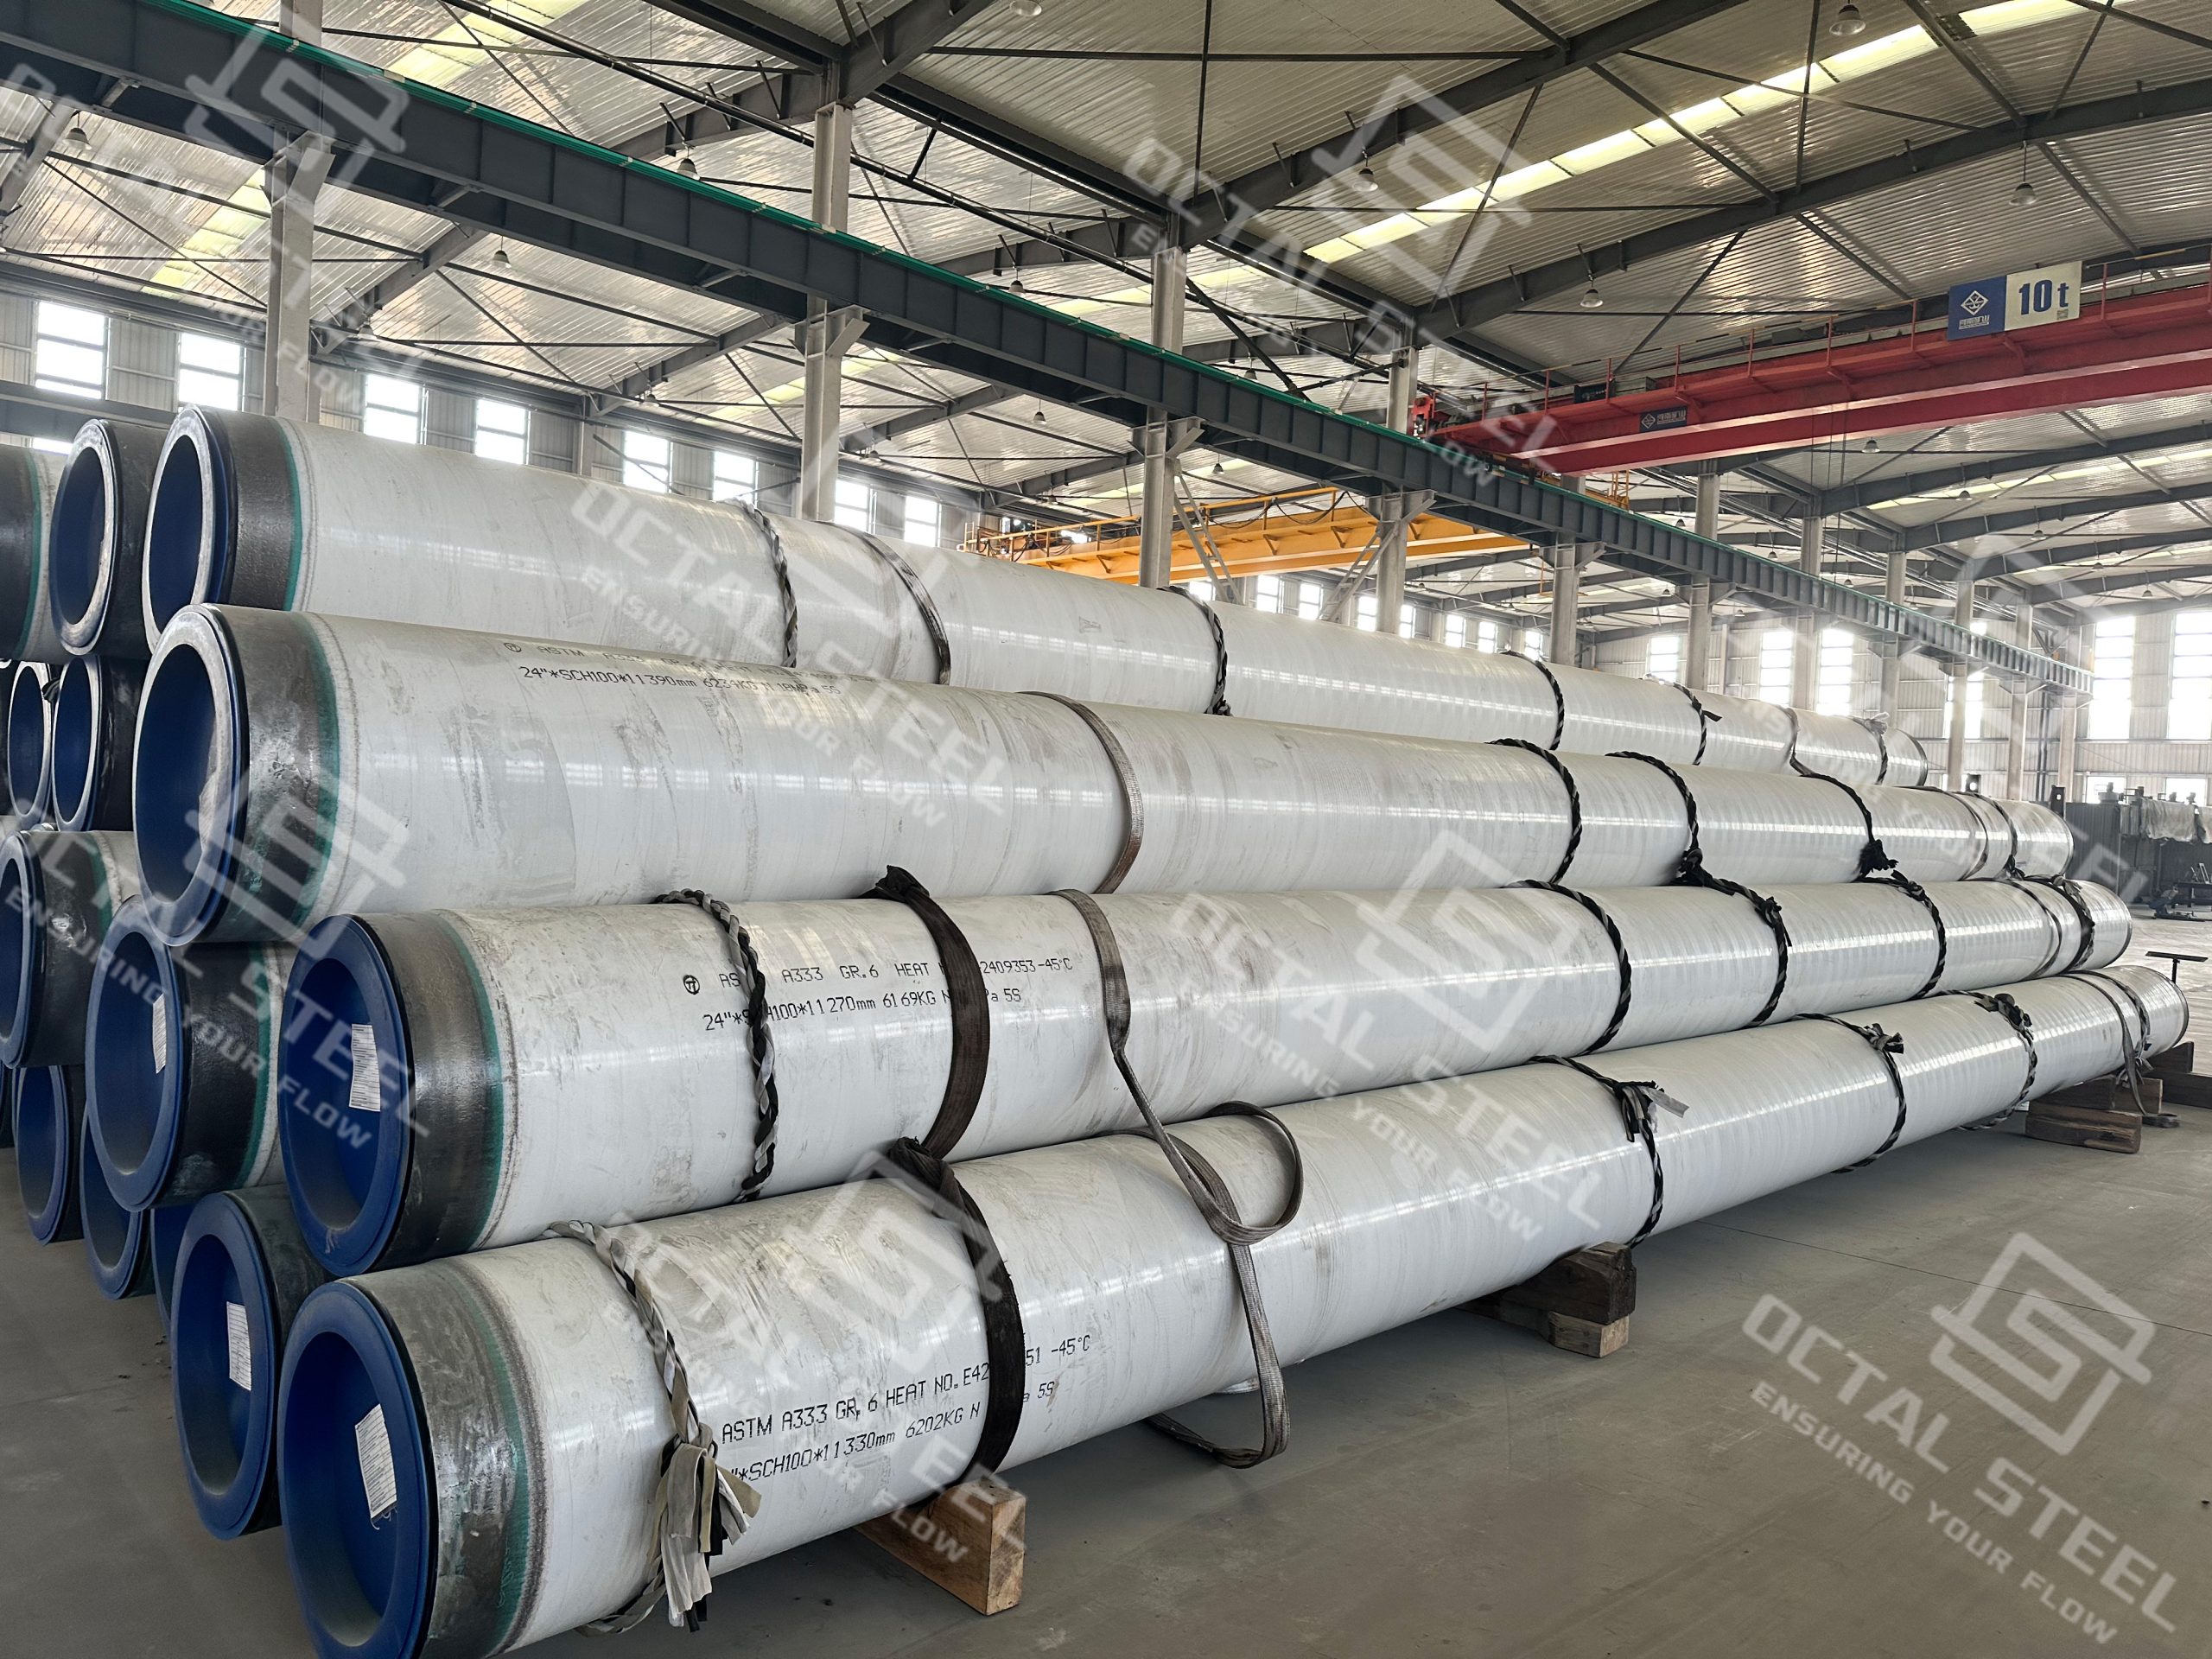
Špecifikácie potrubia 3LPP a rozsah dodávky
Špecifikácia oceľových rúr potiahnutých 3LPP musí zosúladiť vlastnosti základnej rúry, náterového systému, spôsobu inštalácie a rozhrania spojov v rámci jedného schváleného technického základu. Vonkajší priemer (OD), hrúbka steny, trieda náteru, prevádzková teplota, zníženie, rozsah kontroly a záznamy o sledovateľnosti sa musia spoločne definovať pred uvoľnením do výroby.
| Položka špecifikácie | Požadované alebo dostupné informácie | Technický význam |
|---|---|---|
| Typ základného potrubia | Bezšvové, ERW, LSAW alebo SSAW | Určuje manipuláciu s rúrkou, polohu švu, odozvu ohrevu a rozhranie kontroly. |
| Štandardná základná rúra | API 5L, ISO 3183 alebo schválený projektový štandard | Definuje výrobu potrubia, rozmery, triedu ocele, skúšanie a značenie. |
| triedy ocele | Typ potrubia pre vedenia vybrané projektom | Stanovuje mechanické vlastnosti telesa rúry pred potiahnutím. |
| Rozmery potrubia | OD, hrúbka steny, dĺžka, skosenie a stav konca | Riadi nastavenie lakovacej linky, ohrev, manipuláciu, rezanie a balenie. |
| Štandardná povrchová úprava | ISO 21809-1, aktuálna požiadavka DIN alebo špecifikácia projektu | Vytvára základ pre kvalifikáciu a akceptáciu náterov. |
| Trieda náteru | Projektom určený systém | Spája náterové materiály a požiadavky na výkon so špecifikovanými prevádzkovými podmienkami. |
| Hrúbka povlaku | Špecifikovaná celková hrúbka a požiadavky každej jednotlivej vrstvy | Ovláda mechanickú ochranu, dovolenkové testovanie, prípravu na zníženie a nastavenie spojov v teréne. |
| Prevádzkové podmienky | Konštrukčná teplota, normálna prevádzková teplota a stav vypnutia | Určuje výber polypropylénovej zmesi a úplnú vhodnosť náterového systému. |
| Podmienky inštalácie | Výkop, HDD, námorná manipulácia, skalná výplň alebo iná inštalačná cesta | Stanovuje požiadavky na mechanickú ochranu, manipuláciu a kontrolu. |
| Zníženie | Dĺžka, profil hrany a koncová úprava | Musí zodpovedať postupu zvárania obvodu a zvolenému systému povrchovej úpravy spojov. |
| Voliteľné systémy | Vnútorný náter, náter betónovej závažia, príprava na anódy alebo izolačné rozhranie | Koordinuje systém 3LPP s kompletným balíkom ochrany potrubia. |
| Dokumentácia | MTC základnej rúry, certifikáty náteru, správy o skúškach, záznamy o opravách a zoznam balenia | Udržuje kontinuitu medzi identitou základnej rúry, šaržou náteru, výsledkami kontroly a konečnou zásielkou. |
Konfigurácia potrubia s povlakom 3LPP by sa nemala uvoľniť, kým sa proces nanášania neoverí podľa skutočných rozmerov potrubia a geometrie konca. Odozva na zahrievanie, pokrytie vytláčaním, príprava rezu a podpora počas manipulácie sa môžu líšiť v závislosti od priemeru rúry, hrúbky steny, dĺžky a konfigurácie švu.
List s údajmi o dodávke by mal tiež definovať, či povlak končí pred aretáciou pracky, anódovou doskou, kolenovým prechodom, zónou nanášania závažia betónu alebo iným špeciálnym komponentom potrubia.
3LPP náterový systém a funkcie každej vrstvy
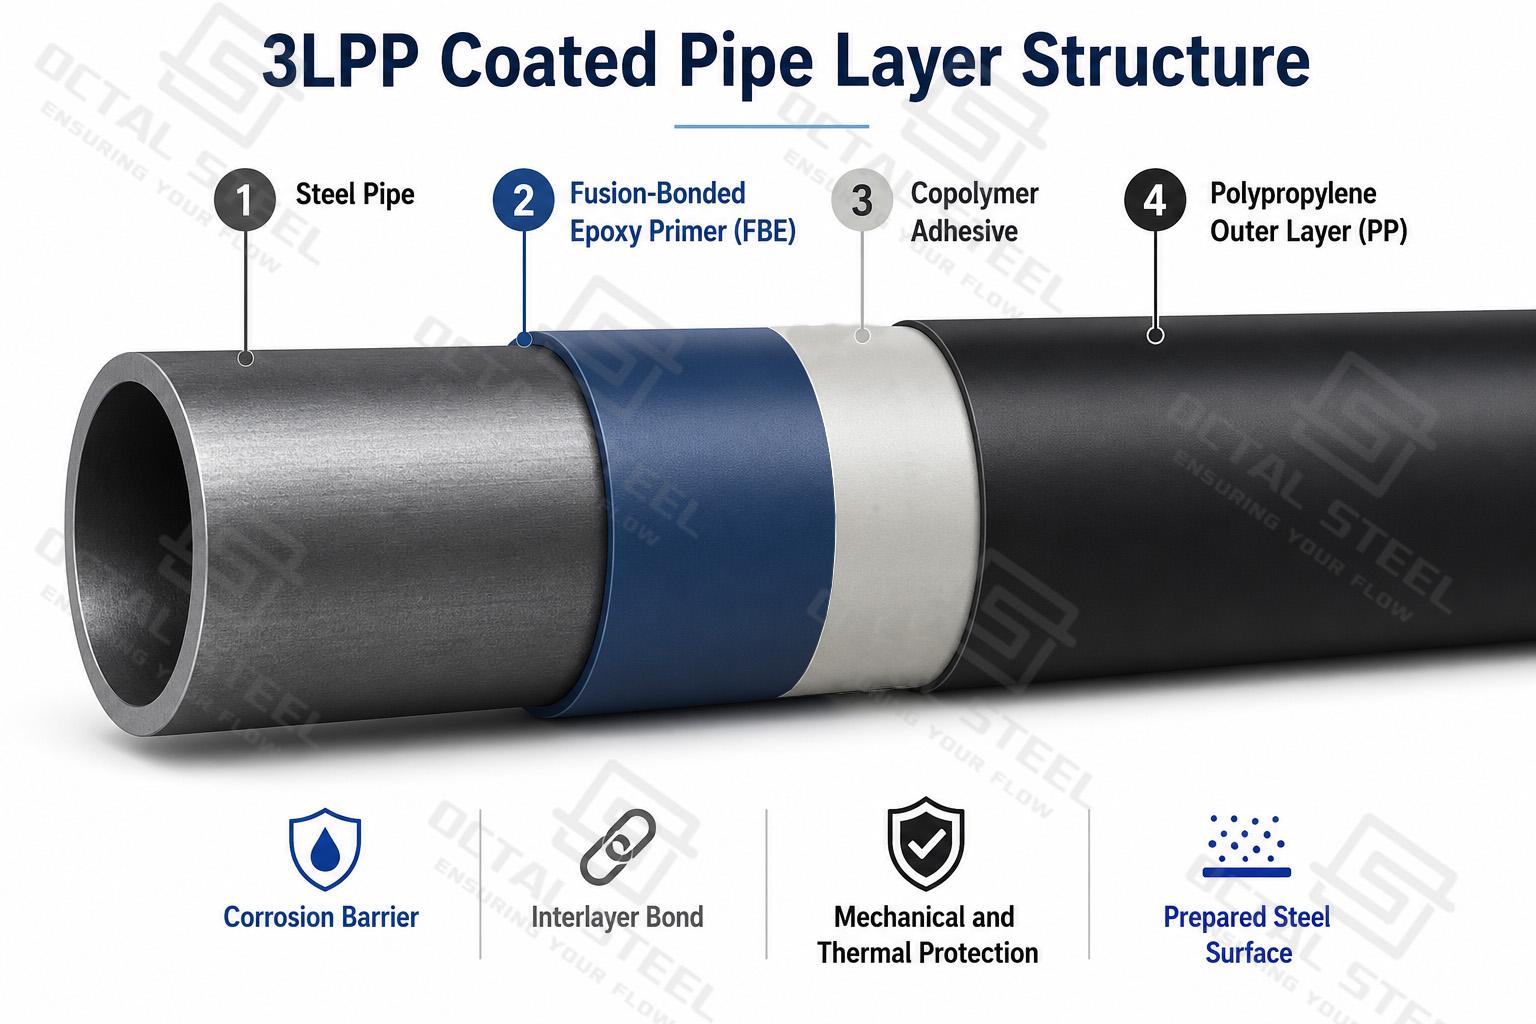
Trojvrstvový polypropylénový povlak sa nespolieha len na polypropylénový plášť ako na ochranu proti korózii. Jeho výkon závisí od priľnavosti na rozhraní oceľ/FBE, priľnavosti cez vrstvu lepidla a mechanickej kontinuity vonkajšej vrstvy PP.
| Krycia vrstva | Materiál | Hlavná funkcia | Hlavné riziko, ak nie je kontrolované |
|---|---|---|---|
| Základný náter | Fusion Bonded Epoxid (FBE) | Priľne k otryskanej oceli a tvorí primárnu bariéru proti korózii. | Zlá priľnavosť, korózia pod filmom alebo katódové oddelenie. |
| Lepiaca vrstva | Kopolymérové lepidlo | Lepí epoxidový základný náter na vonkajšiu polypropylénovú vrstvu. | Oddelenie medzi vrstvami počas ohýbania, nárazu alebo tepelného cyklovania. |
| Vonkajšia vrstva | extrudovaný polypropylén | Poskytuje mechanickú, oderu, priehlbinu a tepelnú ochranu. | Prasknutie, ryhovanie, lokálne preriedenie alebo poškodenie počas inštalácie. |
| Kompletný systém | FBE + lepidlo + PP | Kombinuje ochranu proti korózii s vonkajšou mechanickou ochranou. | Predčasné zlyhanie povlaku napriek prijateľným individuálnym materiálom. |
Základný náter by mal navlhčiť a priľnúť k správne pripravenému oceľovému povrchu. Lepidlo musí byť chemicky kompatibilné s oboma susednými vrstvami a musí byť aplikované v rámci kvalifikovaného procesu. Polypropylénová vrstva musí zostať súvislá počas vytláčania, chladenia, manipulácie, prepravy a inštalácie.
Porucha umiestnená v jednej vrstve môže ovplyvniť celý systém. Vizuálne zdravý PP povrch nepotvrdzuje priľnavosť pod náterom a prijateľná priľnavosť nekompenzuje nespojitosť v celej hrúbke alebo poškodenú strihanú hranu.
Proces lakovania 3LPP
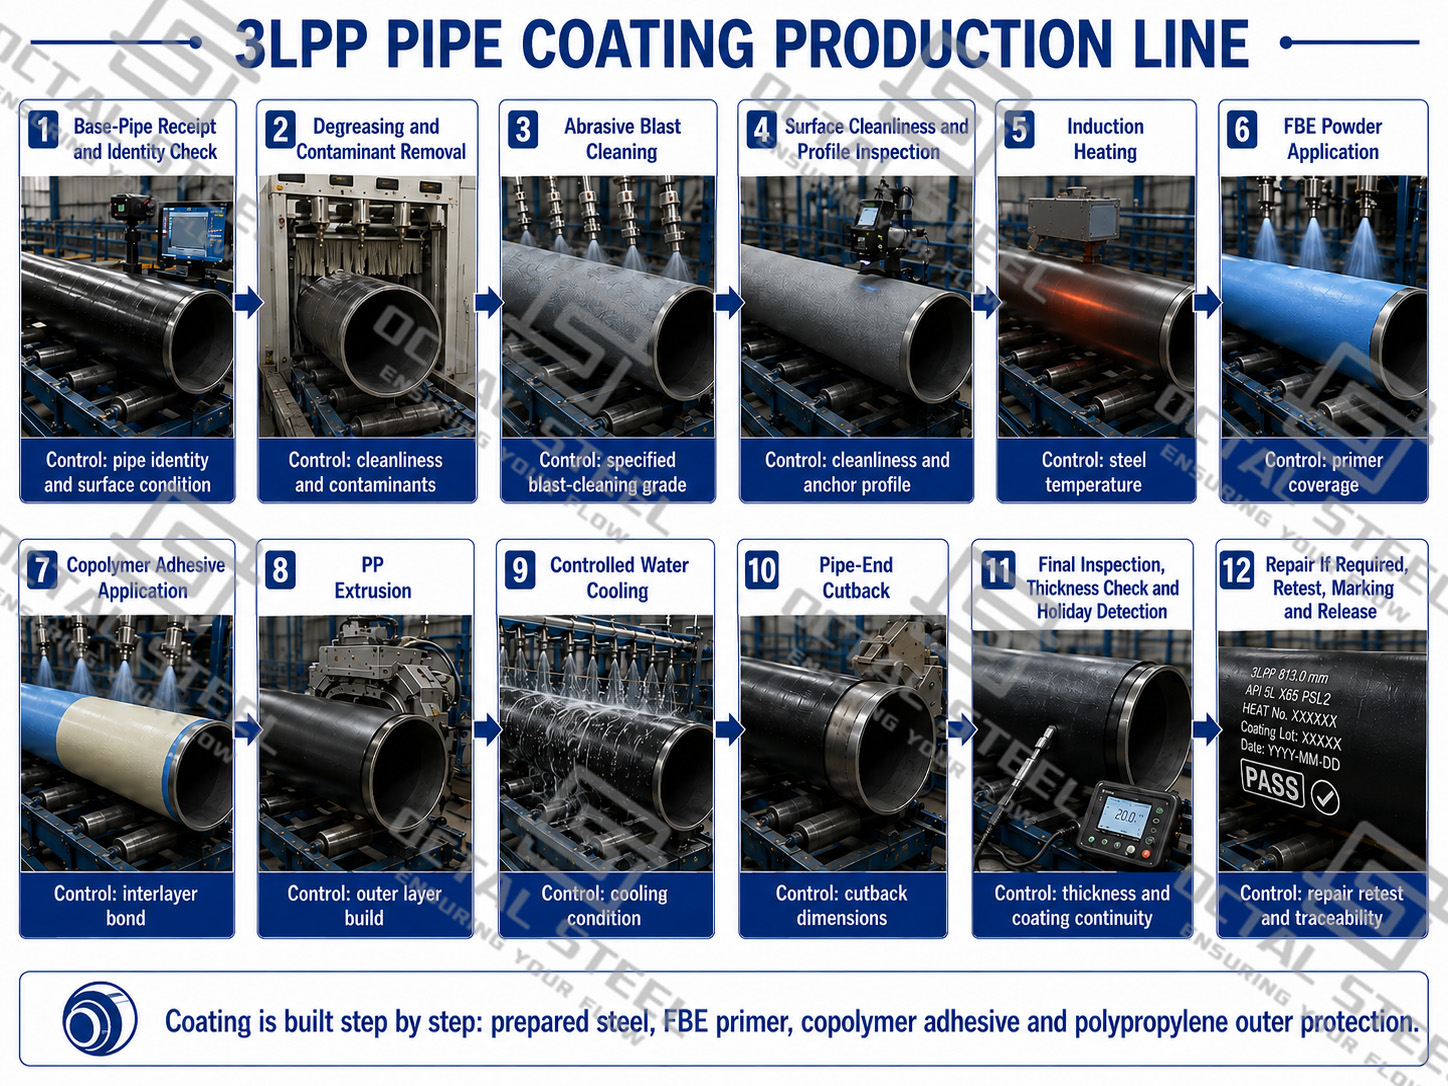
Povlak 3LPP sa nanáša nepretržitou sekvenciou prípravy povrchu, ohrevu potrubia, základného náteru FBE, nanášania lepidla, extrúzie polypropylénu, riadeného chladenia, prípravy rezu a konečnej kontroly. Interval medzi týmito krokmi musí byť dodržaný v rámci kvalifikovaného aplikačného postupu, pretože povrchová kontaminácia, nesprávna teplota podkladu, oneskorená aplikácia medzi nátermi alebo nestabilná extrúzia môžu znížiť priľnavosť a kontinuitu náteru.
| Fáza procesu | Hlavná kontrola výroby | Kontrolované riziko |
|---|---|---|
| Uvoľnenie holého potrubia | Číslo potrubia, číslo naliatia, rozmery, skosenie, stav povrchu a vhodnosť náteru | Nesprávna identifikácia potrubia alebo povlaku neuvoľneného materiálu |
| Čistenie povrchu | Odstránenie oleja, mastnoty, solí, prachu, vlhkosti a uvoľneného znečistenia | Strata priľnavosti FBE a korózia pod filmom |
| abrazívne otryskanie | Čistenie určeného povrchu a profilu otryskávacej kotvy | Nedostatočné mechanické ukotvenie pre epoxidový spoj |
| Ohrev potrubia | Rovnomerná teplota ocele v rámci schváleného rozsahu použitia | Neúplné vytvrdnutie FBE, slabé zmáčanie alebo tepelné poškodenie |
| Aplikácia FBE | Rovnomerné pokrytie základného náteru a kontrolované vytvrdzovanie | Nekonzistentná antikorózna bariéra |
| Aplikácia lepidla | Nepretržité pokrytie lepidlom v rámci kvalifikovaného rozsahu procesov | Slabá väzba medzi vrstvami FBE a PP |
| PP extrúzia | Stabilná extrúzia, presah, hrúbka povlaku a stav povrchu | Tenké oblasti, dutiny, záhyby alebo diskontinuity v nátere |
| Chladenie | Riadené zníženie teploty náteru | Zvyškové napätia, deformácie alebo praskliny |
| Redukovaná príprava | Správna dĺžka rezu, geometria hrán a čistý oceľový prechod | Nekompatibilita s obvodovým zvarom a povrchovou úpravou spojov |
| konečné vydanie | Vizuálna kontrola, meranie hrúbky náteru, zisťovanie diskontinuít (prázdninové testovanie), označovanie a uzatváranie opráv | Preprava nezhodných alebo nesledovateľných potiahnutých rúr |
Výrobné záznamy by mali spájať každú potiahnutú rúru s jej holým číslom rúry, šaržami náterového materiálu, dátumom aplikácie, parametrami procesu, výsledkami kontroly a stavom opravy. Opakovanie diskontinuít (prázdniny), poruchy priľnavosti alebo odchýlky v hrúbke v rámci rovnakého výrobného obdobia by mali skôr spustiť kontrolu náterovej linky, než by sa mali považovať len za izolované body opravy.
Kontrola a prevzatie náteru 3LPP
Kontrola 3LPP potrubia by mala potvrdiť, že kvalifikovaný náterový systém bol dôsledne reprodukovaný v každej výrobnej šarži. Preskúmanie začína čistotou oceľového povrchu, profilom striekania, rozpustnou kontamináciou a teplotou substrátu a pokračuje vytvrdzovaním FBE, kontinuitou lepidla, hrúbkou PP, detekciou diskontinuity, odolnosťou proti odlupovaniu, odolnosťou proti nárazu a vtlačeniu, katódovým uvoľňovaním, geometriou rezu a akceptovaním opráv. Frekvencia skúšok, miesto odberu vzoriek a akceptačné limity musia spĺňať špecifikovanú triedu náteru, schválený postup aplikácie a projekt ITP, pričom každý výsledok zostáva spojený s číslom potrubia, šaržou náterového materiálu, dátumom výroby a záznamom o oprave.
| kontrolný prvok | Čo potvrdzuje | Typický záznam o vydaní |
|---|---|---|
| Príprava povrchu | Stav holého potrubia, čistota, profil tryskania, prach a rozpustná kontaminácia zodpovedajú schválenému postupu. | Záznam o príprave povrchu |
| Proces aplikácie | Teplota potrubia, postupnosť nanášania materiálu a parametre náterovej linky sa udržiavajú v rámci kvalifikovaného postupu. | Záznam o výrobe povlaku |
| Integrita povlaku | Stav povrchu, hrúbka povlaku a detekcia diskontinuít potvrdzujú úplné pokrytie povlakom. | Vizuálna správa, správa o hrúbke a diskontinuite |
| Priľnavosť | FBE väzba a adhézia medzi epoxidovými, adhezívnymi a PP vrstvami zostávajú prijateľné. | Správa o skúške odlupovania |
| Výkonnostné testy | Odolnosť PP proti nárazu a vtlačeniu spolu s výkonom katódového uvoľňovania spĺňajú špecifikované požiadavky. | Správa o mechanickom a laboratórnom teste |
| Znížiť, opraviť a uvoľniť | Redukovaná geometria, opravené oblasti, konečné označenie a sledovateľnosť spĺňajú požiadavky na uvoľnenie. | Zápis o záverečnej kontrole a oprave |
Na stiahnutie: Výroba, inšpekcia a kontrola sledovateľnosti rúr potiahnutých 3LPP
Konečné uvoľnenie je založené na špecifikovanej triede náteru a schválenom ITP. Výsledky skúšok, stav svedka, šarža náteru, číslo potrubia a všetky záznamy o opravách musia byť úplné a konzistentné predtým, ako sa potiahnutá rúra prijme na odoslanie.
3LPP potiahnuté potrubie vs 3LPE potiahnuté potrubie
Systémy 3LPP a 3LPE využívajú rovnaký všeobecný trojvrstvový koncept, ale s rôznymi termoplastickými vonkajšími vrstvami. Výber by mal byť založený na prevádzkovej teplote, minimálnej montážnej teplote, mechanickej expozícii, flexibilite, kompatibilite spoja v teréne a celého projektového systému, a nie iba na cene náteru.
| Porovnávací bod | Potrubie potiahnuté 3LPP | 3LPE potiahnuté potrubie |
|---|---|---|
| Primer | Fusion Bonded Epoxid (FBE) | Fusion Bonded Epoxid (FBE) |
| Lepidlo | PP kompatibilné kopolymérové lepidlo | Kopolymérové lepidlo kompatibilné s PE |
| Vonkajšia vrstva | Polypropylén | Polyetylén |
| Typický teplotný rozsah zverejnený dodávateľmi | 20 stupňov až 110 stupňov | -40 stupňov až 85 stupňov |
| Služba s vyššou teplotou | Bežne sa vyberá tam, kde kvalifikovaný PP systém odolá požadovanej prevádzkovej teplote | Typicky sa používa pre potrubné služby s miernou teplotou |
| Manipulácia pri nízkych teplotách | Vyžaduje potvrdenie o minimálnych teplotách skladovania, ohýbania, manipulácie a inštalácie | Vo všeobecnosti ponúka širšie okno manipulácie s nízkou teplotou |
| Tuhosť vonkajšieho plášťa | Väčšia tuhosť | Väčšia flexibilita |
| Vrúbkovanie a odieranie | Silná odolnosť pri náročnom mechanickom namáhaní | Dobrá mechanická ochrana s väčšou flexibilitou |
| Flexia v poli | Minimálna teplota ohybu a polomer ohybu vyžadujú potvrdenie špecifické pre projekt | Často je jednoduchšie prispôsobiť sa, keď je rozhodujúcou požiadavkou flexibilita |
| HDD a kamenná výplň | Vhodné tam, kde je odolnosť proti oderu a drážkam kvalifikovaná pre spôsob inštalácie | Vhodné tam, kde je kvalifikovaný systém PE a akákoľvek dodatočná mechanická ochrana |
| Kompatibilita Field Junction | Vyžaduje PP kompatibilný poľný náterový systém | Vyžaduje PE kompatibilný náterový systém na poľné spoje |
| Základ výberu | Vyššia prevádzková teplota, väčšia tuhosť a náročné mechanické namáhanie | Nižšia teplota inštalácie, väčšia flexibilita a úspora projektu |
Stiahnite si: Potiahnuté potrubie 3LPP vs 3LPE: Sprievodca výberom a kompatibilitou spojov v teréne
Výber náteru by mal byť založený na kompletnom tepelnom a inštalačnom obale. Systém 3LPP je často preferovaný tam, kde vyššia prevádzková teplota, odolnosť voči vtlačeniu a silnému mechanickému namáhaniu riadi dizajn, zatiaľ čo 3LPE je často vhodnejší pre projekty vyžadujúce väčšiu flexibilitu a manipuláciu s nižšími teplotami. Konečný systém musí tiež naďalej podporovať ohýbanie v poli, kladenie HDD, katódovú ochranu, povrchovú úpravu a špecifikovaný postup inštalácie.
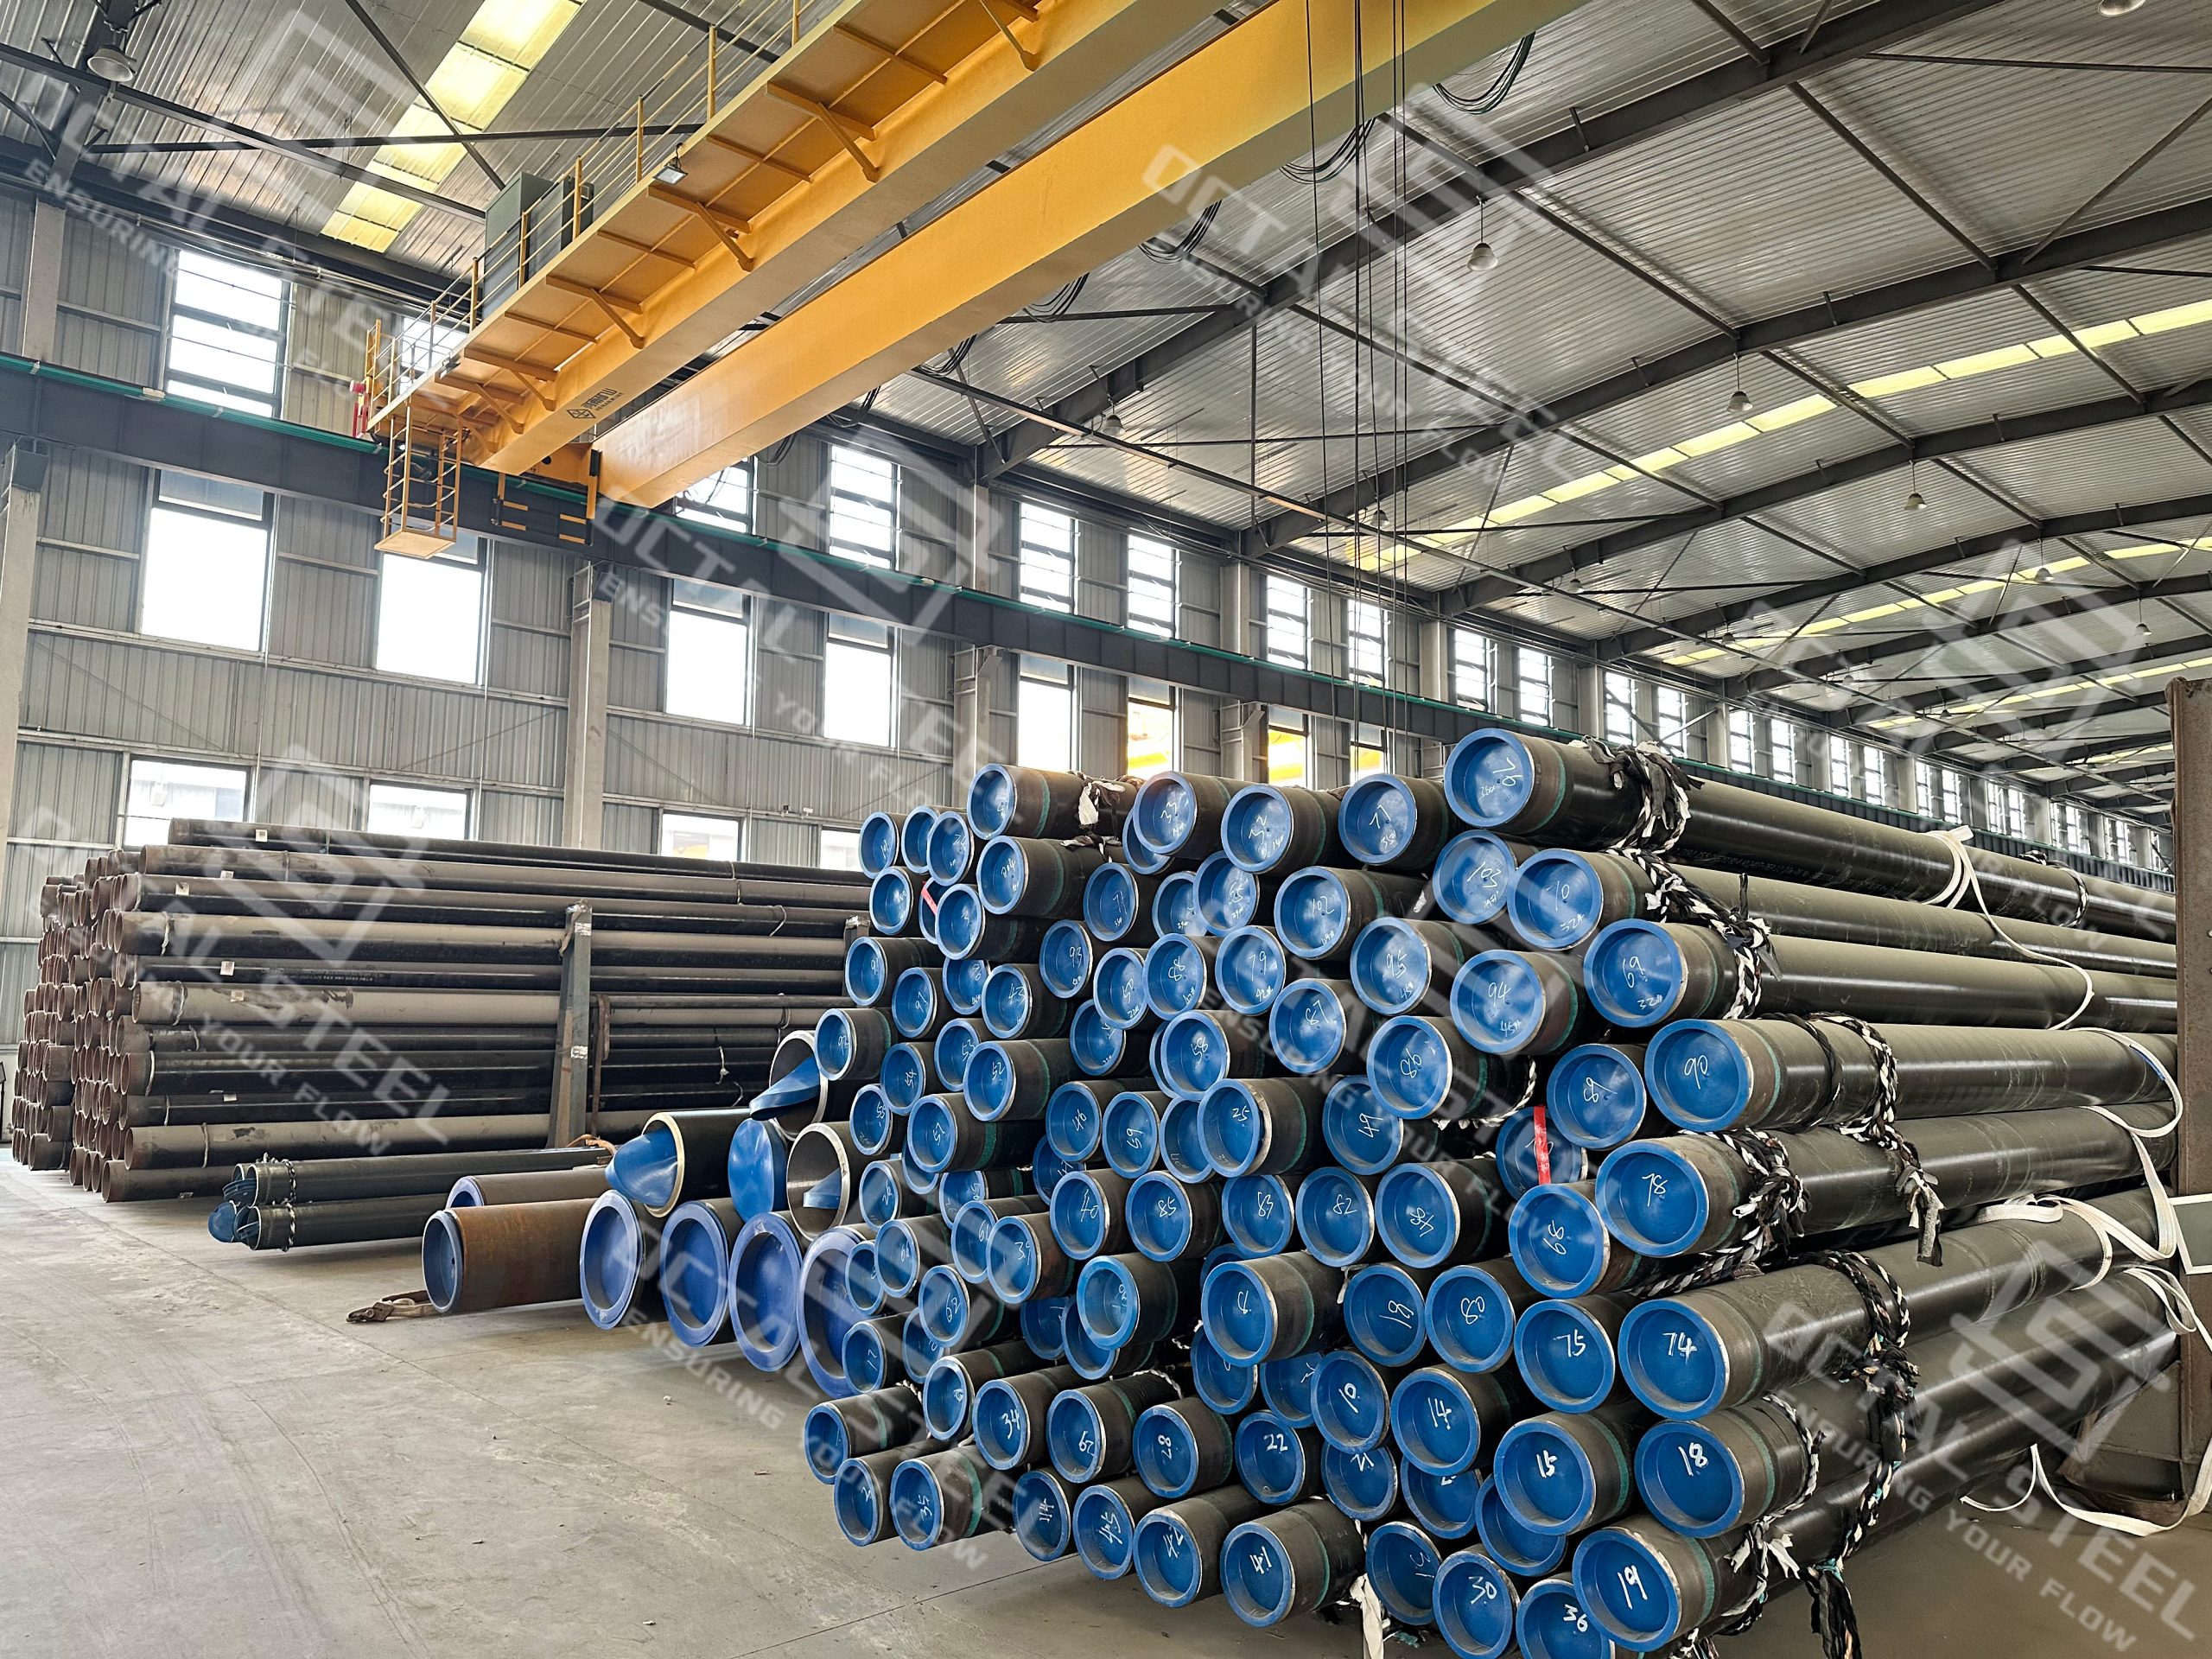
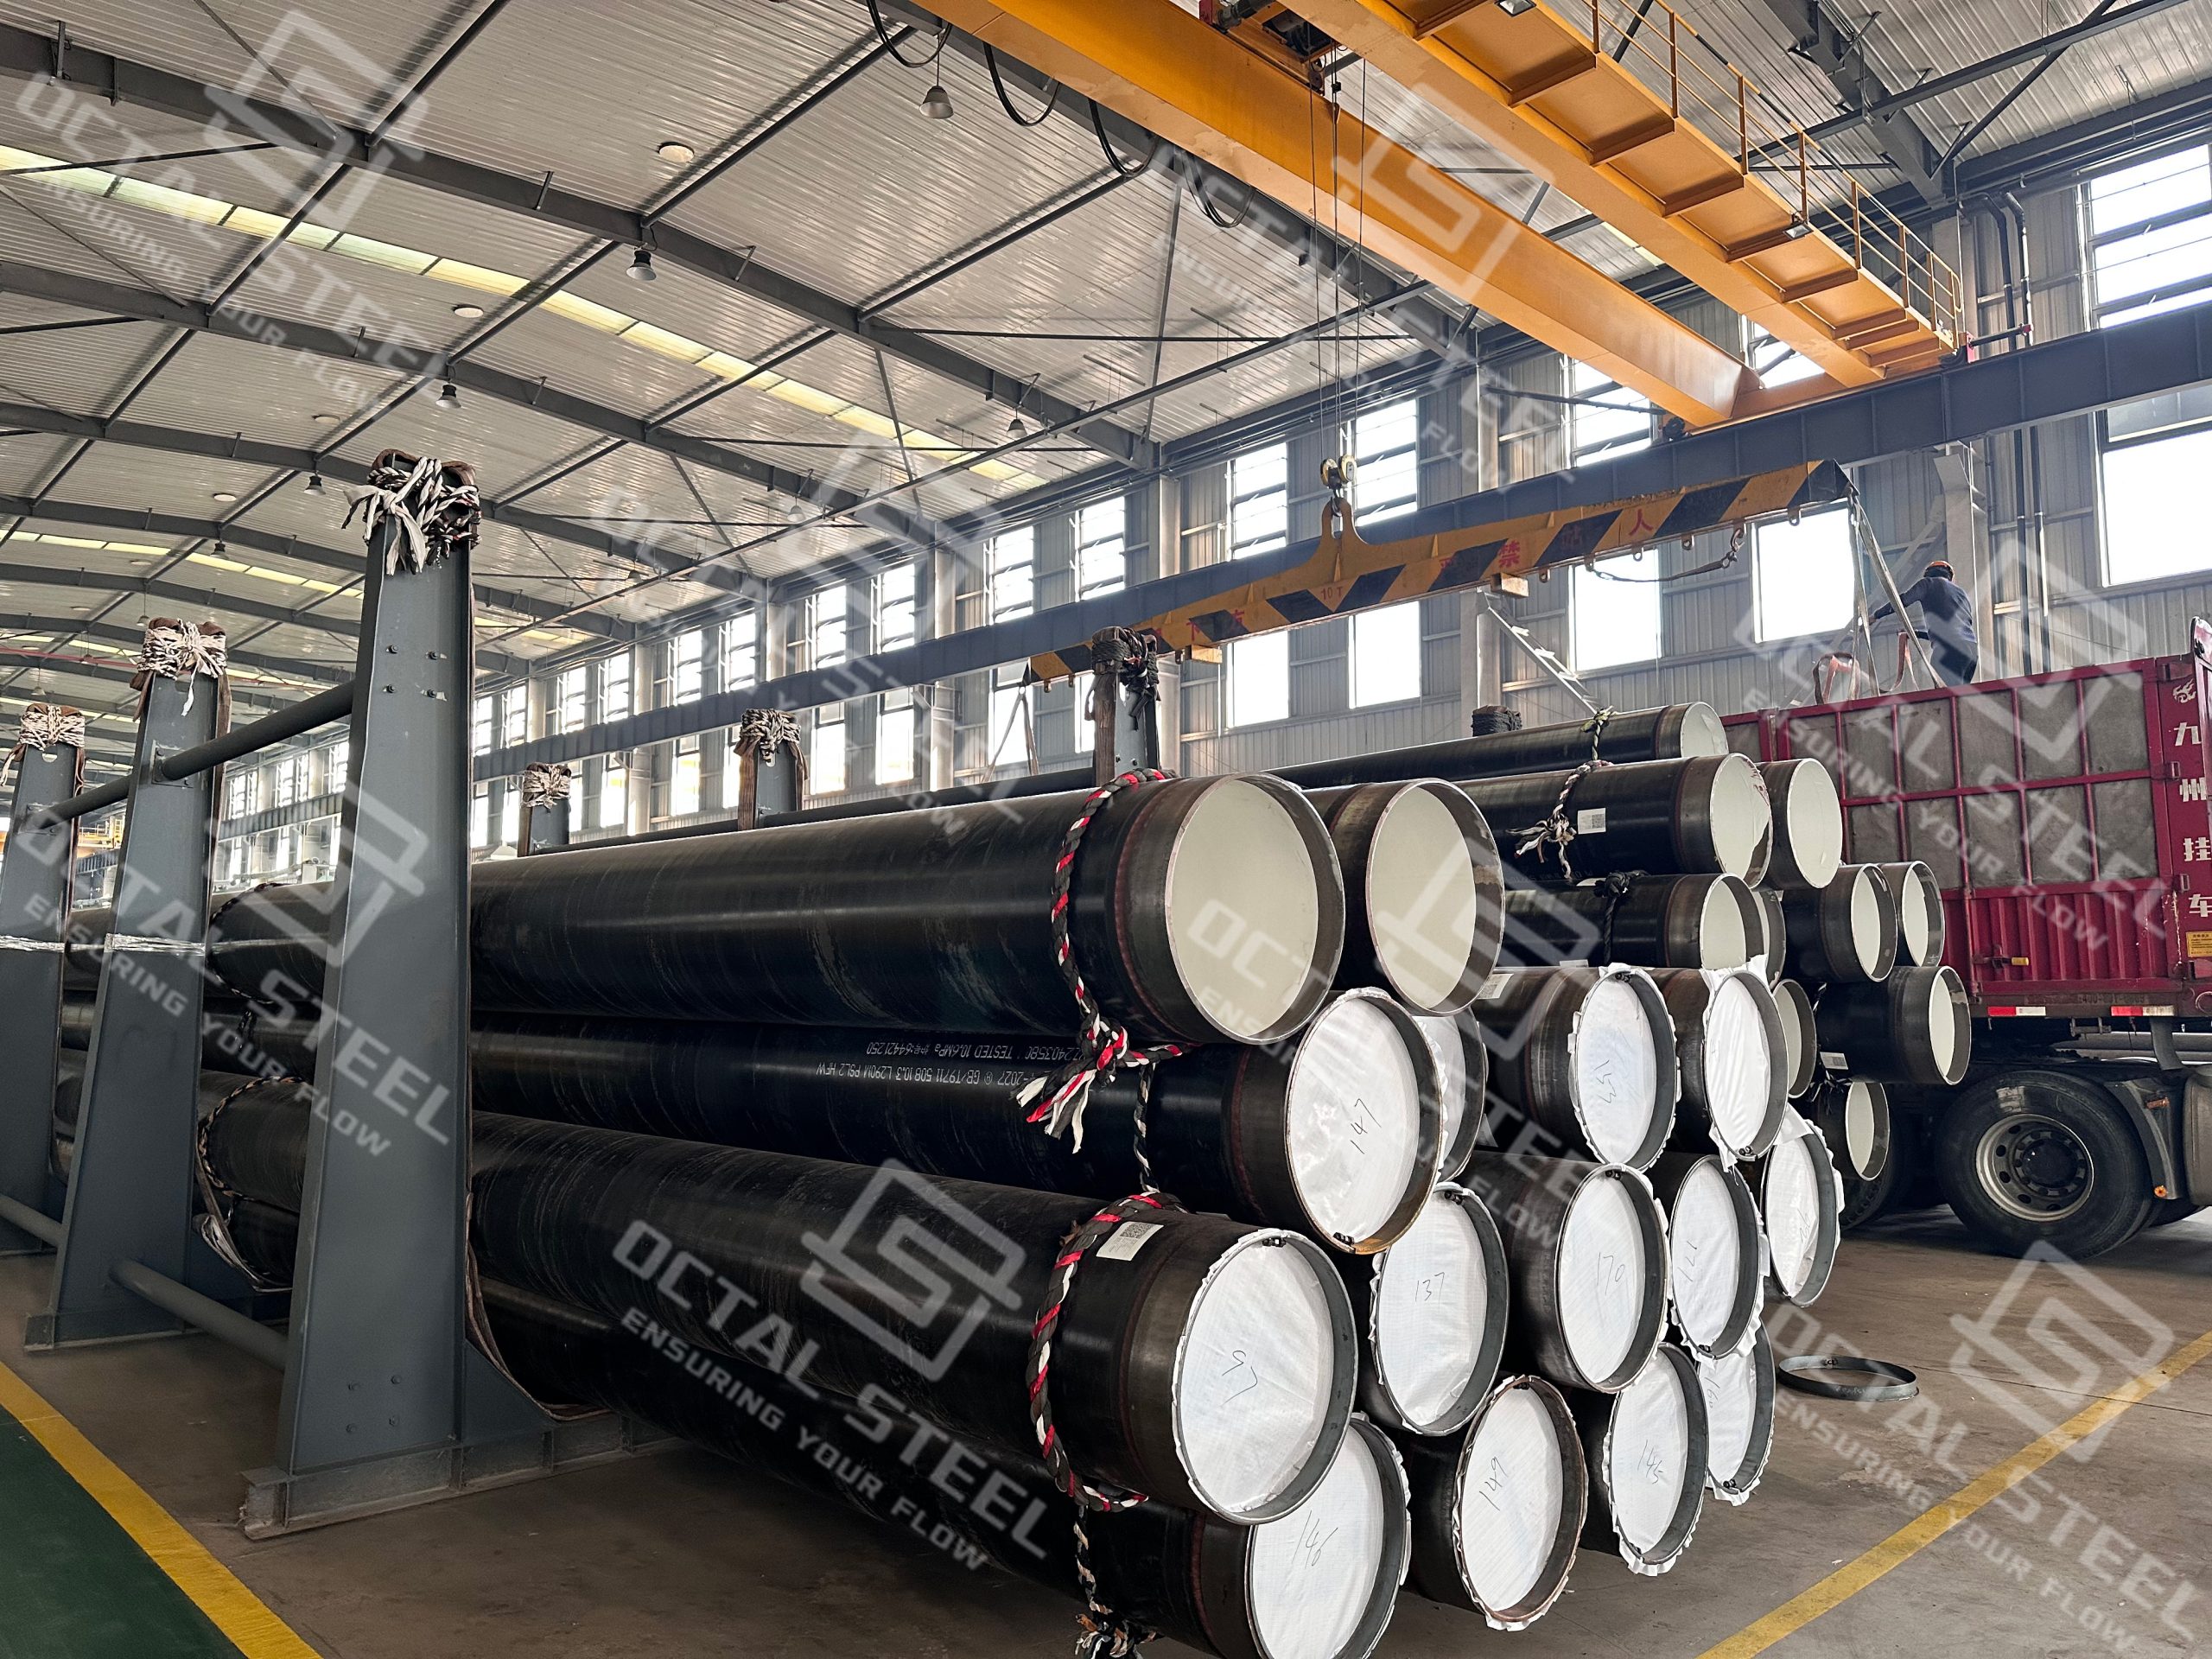
Tam, kde sa používa oceľová rúra potiahnutá 3LPP
Oceľová rúrka potiahnutá 3LPP sa vyberá tam, kde zvýšená prevádzková teplota a poškodenie počas inštalácie sú kritickejšie ako flexibilita pri nízkych teplotách.
- Potrubné rozvody horúceho oleja: Používajú sa tam, kde kvalifikovaná prevádzková teplota presahuje schválený rozsah navrhovaného systému 3LPE. PP zmes, výkon katódového oddeľovania a poľný spojový náter musia byť dimenzované na rovnakú teplotu.
- Prechody HDD cez cesty a rieky: pri pokládke je náter vystavený nepretržitému treniu od zeme, kontaktu s valčekmi a lokalizovanými drážkami. Hrúbka povlaku, odolnosť proti oderu, profil zvarového spoja a detekcia diskontinuít po pokládke si vyžadujú špecifickú kontrolu.
- Rock Trench Sections: Polypropylénová vonkajšia vrstva poskytuje dodatočnú odolnosť proti nárazu a pretlačeniu počas spúšťania a zasypávania. Napriek tomu je potrebné tlmenie výkopu a triedenie výplne, aby sa zabránilo koncentrovanému poškodeniu povlaku.
- Podmorské potrubia a exportné potrubia: Systém 3LPP je možné kombinovať s prípravou anódy, náterom poľných spojov a náterom betónovej hmotnosti. Rozmery rezu a prechody náterov musia byť koordinované pred aplikáciou.
- Potrubie s opakovanou manipuláciou na dvoroch a prístavoch: Pevnejšia PP vonkajšia vrstva pomáha chrániť protikoróznu bariéru FBE počas zdvíhania, stohovania, pohybu na valčekoch a námornej prepravy za predpokladu, že sú dodržané schválené postupy podopierania a zdvíhania.
Konečný výber by mal potvrdiť úplný tepelný cyklus, metódu inštalácie, základňu katódovej ochrany, systém spájania poľa a mechanické vystavenie, a nie spoliehať sa len na označenie náteru.
Lepenie v teréne, rezanie a oprava náterov
Továrensky aplikovaný povlak 3LPP končí pred skosením rúrky, aby sa zabezpečil prístup pre obvodový zvar, kontrolu zvaru a povrchovú úpravu spojov. Dĺžka rezu, profil hrany PP, šírka holej ocele a ukončenie vrstvy musia zodpovedať schválenému postupu zvárania a metóde aplikácie spojov. Hotový spoj musí zachovať priľnavosť, bezproblémovú kontinuitu, kompatibilitu s katódovou ochranou a mechanickú výkonnosť počas prechodu medzi továrenským náterom a zónou obvodového zvaru.
Poškodenie továrenského náteru by sa malo pred opravou klasifikovať podľa miesta, hĺbky a ovplyvneného povrchu. Schválený postup opravy musí definovať prípravu povrchu, materiál na opravu, aplikačnú teplotu, prekrytie, kontrolu a opätovné testovanie na zistenie diskontinuity. Poškodenie presahujúce povolené limity opravy vyžaduje odstránenie a opätovné nanesenie postihnutého úseku náteru.
Označenie, dokumentácia a sledovateľnosť potrubia 3LPP
Keďže aplikácia 3LPP pokrýva vonkajší povrch potrubia, pôvodná identifikácia potrubia musí byť prenesená a overená pred konečným uvoľnením. Vysledovateľnosť musí byť zachovaná na úrovni jednotlivých rúr alebo na schválenej identifikovateľnej úrovni šarže, pričom sa pôvodný záznam o rúre spája s šaržou náteru, výrobnou šaržou, stavom kontroly, históriou opráv a konečným označením.
| Record Group | Hlavné dokumenty a záznamy | Technický účel |
|---|---|---|
| Základové potrubné protokoly | MTC, číslo potrubia, číslo nalievania, rozmery a prijímacia kontrola | Potvrdzuje identitu a akceptačný stav oceľovej rúry pred náterom. |
| Náterové materiály a postupy | certifikáty FBE, lepidla a PP; záznamy o kvalifikácii náterov; a schválený postup podávania žiadostí | Overuje, či bol použitý schválený materiálový systém a spôsob náteru. |
| Výrobné záznamy | Výsledky prípravy povrchu, čísla šarží materiálu, teplota potrubia a parametre lakovacej linky | Spája každú potiahnutú rúrku so skutočnými podmienkami aplikácie. |
| Záznamy o kontrole a testovaní | Výsledky pre hrúbku, detekciu diskontinuity, odolnosť proti odlupovaniu, nárazu, vtlačenie a katódové oddelenie | Potvrdzuje kontinuitu náteru, priľnavosť, mechanickú odolnosť a účinnosť pri kontrole korózie. |
| Redukované záznamy a opravy | Redukované rozmery, umiestnenie defektu, spôsob opravy a výsledky opakovaných testov | Overuje kompatibilitu s poľným spájaním a uzatváraním defektov povlaku. |
| Záznamy o konečnom vydaní | Vizuálna kontrola, označenie potrubia, fotografie, zoznam balenia a kompletizácia prepravy | Pripojí uvoľnenú potiahnutú rúrku k fyzickej záťaži a konečným dokumentom. |
Konečné uvoľnenie musí byť zadržané, kým označenie potiahnutého potrubia, stav kontroly, ukončenie opráv a ukončenie balenia nebudú zodpovedať schváleným záznamom. V prípade balíkových zásielok musí identifikácia balíka zachovať rovnakú väzbu, aby bolo možné dodanú rúru zosúladiť s MTC jej základnej rúry a jej históriou náteru bez samostatnej ručnej rekonštrukcie.
Prečo zvoliť GNEE pre potrubie potiahnuté 3LPP
Ako výrobca a dodávateľ oceľových rúr potiahnutých 3LPP koordinuje GNEE základnú rúru, náterové materiály, aplikačný postup, kontrolu a konečnú dokumentáciu v rámci jediného schváleného rozsahu projektu.
Integrovaná kontrola potrubia a povlaku
Trieda základnej rúry, rozmery, stav povrchu, trieda povlaku, celková hrúbka a rez sa spoločne posudzujú pred výrobou povlaku.
Konfigurácia 3LPP špecifická pre projekt
Náterový systém je prispôsobený prevádzkovej teplote, spôsobu inštalácie, náteru spojov v teréne, katódovej ochrane a akémukoľvek rozhraniu náteru betónu alebo izolácie.
Vysledovateľná kontrola a uvoľnenie
Príprava povrchu, aplikačná teplota, hrúbka povlaku, detekcia diskontinuity, priľnavosť, stav opravy a konečné značenie zostávajú spojené s číslom potrubia a šaržou povlaku.
Dodávka pripravená na export
Označenie potrubia, koncová ochrana, baliace listy, inšpekčné záznamy a prepravné fotografie sú pripravené tak, aby fyzické zaťaženie bolo v súlade so schváleným technickým súborom.
Bezplatná cenová ponuka
Často kladené otázky
1. Čo určuje požadovanú hrúbku 3LPP povlaku?
Požadovaná hrúbka je definovaná platnou normou náteru, triedou náteru, rozmermi potrubia, prevádzkovou teplotou, spôsobom inštalácie a predpokladanou mechanickou expozíciou. Pokládka HDD, výplň horniny, námorná manipulácia a rozhrania s betónovým krytom závažia môžu vyžadovať inú ochranu ako bežné zakopané potrubie. Preto by hrúbka mala byť potvrdená na schválenom liste s údajmi o nátere a nemala by sa vyberať iba z vonkajšieho priemeru rúry.
2. Kedy by sa malo zvoliť 3LPP namiesto 3LPE?
Systém 3LPP sa vo všeobecnosti vyberá tam, kde dizajn povlaku riadi vyššia prevádzková teplota, tuhosť vonkajšej vrstvy, odolnosť proti vtlačeniu alebo silnému oderu. 3LPE zvyčajne ponúka väčšiu flexibilitu a širšie okno manipulácie pri nízkych teplotách. Konečný výber by mal tiež zvážiť ohýbanie poľa, teplotu skladovania, smerovanie pevného disku, katódovú ochranu a kompatibilitu poľných spojov.
3. Aké kontroly sú potrebné pred uvoľnením potrubia s povlakom 3LPP?
Uvoľňovanie zvyčajne vyžaduje overenie prípravy povrchu, záznamov teploty aplikácie, hrúbky náteru, vizuálnej kontroly, detekcie diskontinuít, odolnosti proti odlupovaniu, testovania mechanického výkonu, výsledkov katódového uvoľňovania, kontroly škrtov a uzavretia všetkých opráv náteru. Presná frekvencia skúšok a limity prijateľnosti musia zodpovedať špecifikovanej triede náteru, schválenému postupu a projektovému ITP.
4. Čo je potrebné potvrdiť pre povrchovú úpravu spojov 3LPP?
Systém lepenia v teréne musí zodpovedať továrenskému 3LPP v prevádzkovej teplote, príprave povrchu, rýchlosti predhrievania, priľnavosti k holej oceli, priľnavosti k presahu PP, výkonu katódovej ochrany a mechanickej pevnosti. Dĺžka rezu a geometria PP hrany musí zodpovedať aj spôsobu zvárania a aplikácie spoja, pretože každý obvodový zvar narúša továrenský náterový systém.

Populárne Tagy: špecifikácie a rozsah dodávky 3lpp potiahnutého potrubia, dodávateľ, prispôsobené, veľkoobchod, lacné, zľava, cenník, nízka cena, na sklade, bezplatná vzorka



