


Potrubné tvarovky z nehrdzavejúcej ocele (na tupo zvárané) pre tlakové potrubia sa bežne dodávajú do ASTM A403 ako nerezové austenitické tvarovky triedy WP, predovšetkým WP304/WP304L a WP316/WP316L, používané na zmeny smeru, odbočky, redukcie a koncové uzávery na potrubiach z nehrdzavejúcej ocele. Akceptácia nákupu a akceptácia v teréne sú zvyčajne založené na štyroch overiteľných bodoch: akosť a sledovateľnosť odliatkov, rozmerová zhoda s ASME B16.9, stav tepelného spracovania a limity stavu/opravy povrchu v súlade s programom A403.
Táto stránka sumarizuje rozsah nákupu A403 pre potrubné tvarovky z nehrdzavejúcej ocele zvárané na tupo, vrátane jednotiek popisu (palec-libra vs. SI "M"), referenčné normy použité v projektových špecifikáciách, typy zahrnutých tvaroviek a technické údaje podporujúce uvoľňovanie – chemické zloženie na odliatok, ťahová a skúšobná logika, požiadavky na žíhanie v riešení, limity diskontinuity povrchu a vysledovateľné limity na opravu pri zváraní, aby si kupujúci mohol prečítať čas na opravu, aby si ho mohol kupujúci prečítať doručenia.
Typy krytých armatúr (nerezové armatúry ASTM A403 WP)
Potrubné armatúry ASTM A403 WP z nehrdzavejúcej ocele sa zvyčajne dodávajú ako tvarovky zvárané na tupo vo výrobe na podporu montáže tlakového potrubia z nehrdzavejúcej ocele. Pre kontrolu nákupu a výroby je typ prípravku zvyčajne špecifikovaný spolu s príslušnou rozmerovou normou (ASME B16.9 alebo zodpovedajúca prax MSS), NPS a plánom a objednanou triedou (WP304/WP304L alebo WP316/WP316L), aby montáž, príprava zvaru a hmotnosti cievky zostali konzistentné v celom balení.
Hlavné skupiny tvaroviek zváraných na tupo (najbežnejšie pri práci s cievkami z nehrdzavejúcej ocele)
• Lakte (45 stupňov / 90 stupňov / 180 stupňov)
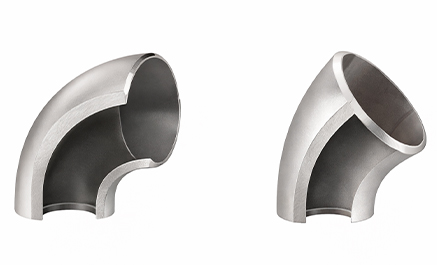
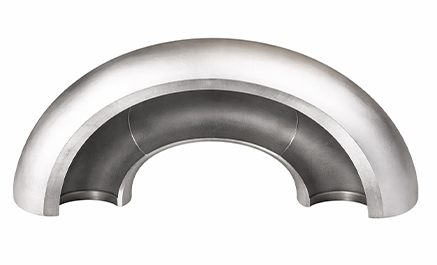
• Odpaliská (rovnaké/zmenšujúce sa)
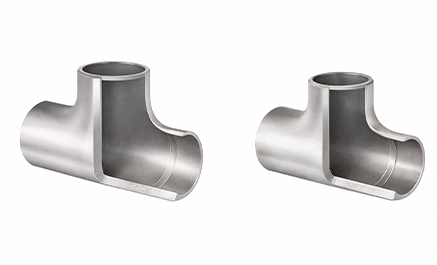
• Redukcie (koncentrické / excentrické)
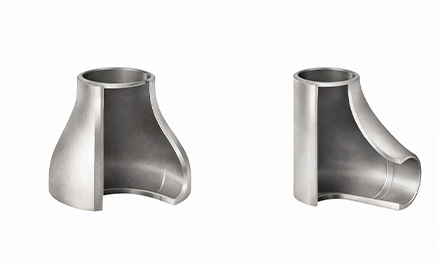
CON/ECC Reduction – špecifikujte NPS (veľké × malé) a Sch; BW: ASME B16.9 (hladké/skosené konce); SW vložka: ASME B16.11 Typ 1/2/3 (typicky NPS ≤ 2). Používa sa na prechod medzi veľkosťami čiar. Redukcie Sústredné sú bežné vo zvislých čiarach; excentrické sú často špecifikované v horizontálnych líniách, aby sa zabezpečilo odvodnenie a zabránilo sa vreckám. Požiadavky na správnu orientáciu sa zvyčajne riešia na úrovni roviny cievky, ale nákupy musia tiež určiť typ redukcie (ECC/CON) a harmonogram. Podrobnosti o rozmeroch a hmotnosti nájdete v PDF: Rozmery a hmotnosť redukcií. excentrický.
• Čiapky (čiapky privarené na tupo/čiapky privarené na hrdlo)
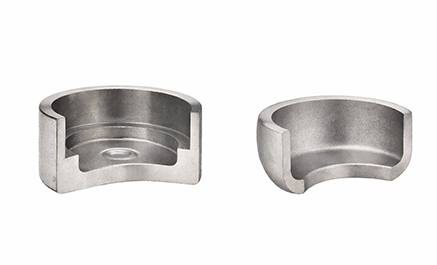
Pripojenie a špeciálne formuláre (závisí od projektu, ale často sú zoskupené)
• Olets / pobočky predajní
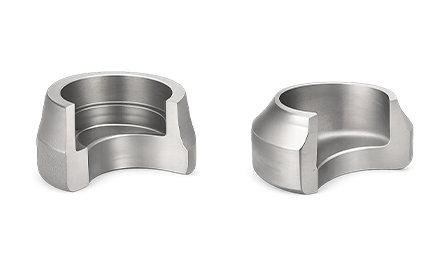
Sockolet / Weldolet – plnohodnotné teeless odbočné pripojenie; špecifikujte typ (Sockolet/Weldolet), hlavné vedenie NPS × Branch NPS, tlakovú triedu (alebo triedu vedenia) a koncový typ (SW/BW); zaistite, aby sa požiadavka na vystuženie zhodovala s potrubím triedy potrubia, aby ste sa vyhli prepracovaniu armatúr/END. Používajú sa pri odbere odbočky z hlavného potrubia bez plnohodnotného výberu koncovky alebo prepojeného retro spoja. trieda vedenia a požiadavky na výstuž odbočky, takže správna kombinácia veľkosti a typu zabraňuje prepracovaniu pri nastavovaní a kontrole.
• Krivky (indukčné alebo tvarované krivky, ak sú špecifikované)
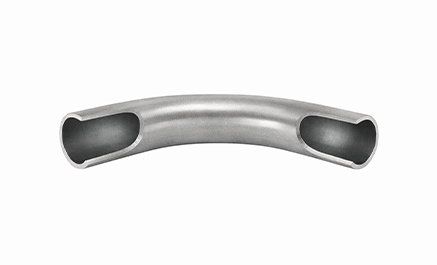
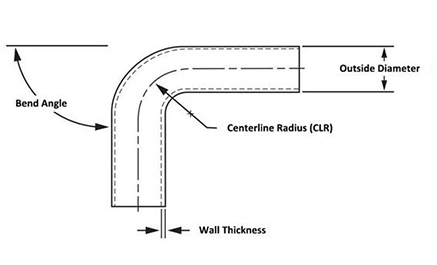
Krivka vs. lakeť (CLR): lakeť=CLR 1D (SR) alebo 1,5D (LR). Krivka potrubia=CLR > 2D (napr. 3D/5D/6D/8D). Ohyb potrubia: Zadajte CLR (3D/5D/6D/8D alebo vlastný) a uhol ohybu (15 stupňov / 22,5 stupňov / 30 stupňov / 45 stupňov / 60 stupňov / 90 stupňov / 180 stupňov alebo vlastný); NPS × Sch podľa triedy linky. Používa sa na zníženie počtu zvarov pri usporiadaní s veľkým polomerom alebo tam, kde sa vyžaduje plynulý tok. Nákup musí zosúladiť polomer/uhol zakrivenia a plán s izometriou a vyhnúť sa nahradeniu kolien tam, kde geometria vyžaduje krivku.
• Spojky a vsuvky (ak sú súčasťou balenia príslušenstva z nehrdzavejúcej ocele) Spojka
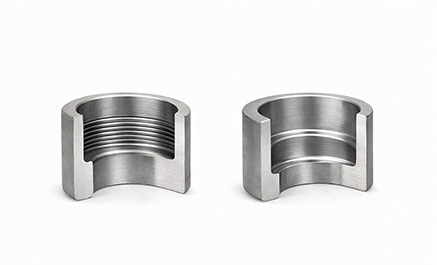
Spojka – ASTM A182; trieda F304/F304L alebo F316/F316L; veľkosť do 20³; typ: spojka Socket Weld / závitová spojka / závit SW (jeden koniec SW, iný závit); tvar závitu podľa špecifikácie: BTC / EUE / NUE / Premium.
Niplo
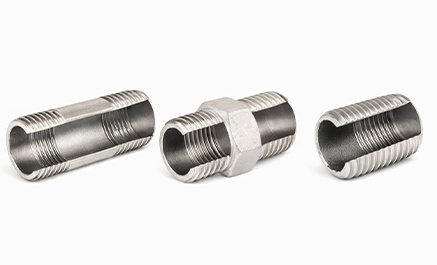
Vsuvka, rúrka - závit na oboch koncoch; špecifikujte typ: valcová vsuvka / šesťhranná vsuvka / uzavretá vsuvka / redukčná vsuvka (nerovnaká); veľkosť 1/2 – 6 – Sch 10/40/80;=plná dĺžka (vrátane závitov) alebo krátka; Štandard závitu: BSP/BSPT/NPT/NPSM/metrický; povrchová úprava, ak je špecifikovaná: čierna farba / lakované / galvanizované.
Niektoré projekty pre pohodlie zoskupujú spoje s malým priemerom alebo závitové/zásuvné prvky v rovnakom rozsahu dodávky. V takom prípade by nákup mal výslovne uviesť príslušnú rozmerovú normu (napr. B16.11 pre výkovky s malým priemerom), aby sa predišlo zmiešaniu očakávaní zvarov na tupo s požiadavkami na kované tvarovky.
Čo uviesť v objednávke (aby ste sa vyhli „funkčne podobným“ zámenám)
Pri každej položke armatúry popis nákupu zvyčajne obsahuje: typ armatúry (koleno/T-kus/redukcia/viečko/olet/ohyb, atď.) • Rozmerová norma (ASME B16.9 a/alebo použiteľná prax MSS) • NPS a plán (vrátane položiek s vysokou spotrebou, ako sú 2-palcové potrubné armatúry z nehrdzavejúcej ocele (NPS 2/40S) v prípade potreby s triedou S0/40S Sch 10 (WP304/WP304L alebo WP316/WP316L) a požadovaná dokumentácia/sledovateľnosť. Tento prístup udržiava dodávané nerezové prípravky v súlade s triedou projektovej línie a znižuje následné problémy, ako sú nezrovnalosti v pláne, nesprávny typ redukcie alebo výmeny závitníkov, ktoré často vedú k zadržaniu kvality a prepracovaniu výroby.
Pokrytie špecifikácií a noriem (ASTM A403 WP)
Rozsah štandardu a logiky stupňov WP
ASTM A403 pokrýva kované austenitické nerezové potrubné armatúry pre tlakové potrubia. Triedy majú predponu WP alebo CR na základe platných rozmerových/tlakových noriem a triedy WP zahŕňajú triedy označujúce bezšvíkovú alebo zváranú konštrukciu, ako aj spôsob a rozsah použitej NDT. Liate príslušenstvo je mimo tohto rozsahu.
Jednotky popisu
ASTM A403 sa vyjadruje v palcoch-librách a jednotkách SI. Pokiaľ nákupná objednávka nešpecifikuje príslušné označenie „M“ (SI), materiál sa dodáva v jednotkách palcových libier a oba systémy sa spracovávajú nezávisle, aby sa predišlo nezhodám.
Referenčné normy
A403 bežne odkazuje na ASTM A351/A743/A744 (odliatky, vylúčené z dodávky A403), ASTM A751 (chémia), ASTM A960/A960M (bežné požiadavky), ASTM E112/E165 (testovanie), ASME B16.9/B16.11 (rozmery/rozmery) SP-25/SP-43/SP-79/SP-95/SP-97 (postupy označovania a príslušenstva) a AWS A5.4/A5.9/A5.11/A5.14 (spotrebný materiál na zváranie).
Tabuľka s údajmi o produkte
| koncepcia | Dodávka nerezových potrubných tvaroviek (typické) |
|---|---|
| Pravidlo | ASTM A403 (predpona WP/CR) |
| Bežné známky | WP304 / WP304L / WP316 / WP316L (ďalšie dostupné na požiadanie) |
| Stavebníctvo | Bezšvíkové alebo zvárané (trieda WP označuje konštrukciu a rozsah NDT) |
| Rozsah veľkostí | 1/2” NB až 48” NB |
| Stena / rozvrh | Rozvrh 10S/40S/80S |
| Bežná požiadavka | 2-palcové potrubné armatúry z nehrdzavejúcej ocele (NPS 2) v Sch 10S/40S/80S |
Aplikačné scenáre
Voda s chloridmi, pobrežné vonkajšie stojany a umývacie plochy (WP316 / WP316L nehrdzavejúca oceľ)
Keď servis zahŕňa vystavenie chloridom (chladiaca voda, rozstrekovanie morskej vody, prenášanie soľanky, časté umývanie), rizikom z hľadiska nákupu je lokalizované napadnutie jamkami/medzerami začínajúce na okrajoch zvarov, medzerách spojov a neodvodnených nízkych oblastiach. Výber potrubných tvaroviek z nehrdzavejúcej ocele WP316/WP316L pridáva molybdén (kontrolovaný v MTC) a zlepšuje pevnosť v týchto východiskových zónach, čím sa znižuje riziko skorých netesností v tesných spojoch a medzerách.
• Typická aplikácia: vonkajšie potrubné stojany v blízkosti morského vzduchu, kolektory chladiacej vody, CIP/umývacie servisné linky, chemické odtoky/neutralizácia s prítomnými chloridmi. • Logika výberu akosti: â'ˆ WP316L pre zvárané cievky a opakovanú výrobu (nižší obsah uhlíka zlepšuje rezervu proti senzibilizácii pri zváraní). â'‰ WP316 pre všeobecnú nerezovú výrobu, kde trieda linky nevyžaduje triedu L. • Ako sa výhody prejavia na mieste: â'ˆ Vyžadujte sledovateľnosť na odliatok/sériu a MTC chémiu na odliatok pre každú dávku, aby bola trieda s Mo overiteľná pri prijatí. • Špecifikujte pokrytie PMI (na šaržu alebo 100 % na kritických líniách), aby ste sa vyhli 304/316 mixom – najbežnejšiemu problému „preniesť na papier, zlyhať na mieste“ v zmiešaných nerezových projektoch. â'Š Udržujte konzistentný stav morenia/pasivácie medzi jednotlivými šaržami, aby ste sa vyhli nerovnomerným podmienkam povrchu, ktoré urýchľujú lokálnu koróziu v oblastiach susediacich so zvarom.
Všeobecné technologické potrubia, vnútorné služby a zariadenia prichádzajúce do styku s potravinami (WP304/WP304L, nehrdzavejúca oceľ SUS 304)
Pre interiérové služby a všeobecné výrobné linky, kde je dominantnou požiadavkou stabilná odolnosť proti korózii + jednoduchosť čistenia (namiesto odolnosti proti chloridovým jamkám), sa WP304/WP304L (nehrdzavejúca oceľ SUS 304) zvyčajne vyberá na kontrolu nákladov pri zachovaní predvídateľného výrobného a hygienického výkonu.
Typické použitie: vnútorné výrobné linky, stlačený vzduch (suchý), inertný plyn, čistá voda bez prítomnosti chloridov, prenos v kontakte s potravinami, kde je hlavným faktorom bežné čistenie. Logika výberu triedy: â'ˆ WP304L pre zvárané cievky a časté spoje v teréne (riadi uhlík na zlepšenie odolnosti zvaru). â'‰ WP304 pre štandardnú výrobu, kde projekt nešpecifikuje triedu L. Ako sa úžitok prejaví na mieste: â'ˆ Stanovte štandard + triedu + plán na úrovni RFQ/PO tak, aby kolená/T-kusy/redukcie neprišli ako „funkčne podobné, ale rozmerovo zmiešané“ kusy. â'‰ Použite priradenie odliatku/šarže na zásielku, aby príjemca mohol rýchlo expedovať palety a aby výroba mohla uvoľniť cievky bez blokov dokumentov. â'Š Udržujte konzistentný stav povrchu (pasivovaný/bez vodného kameňa), aby sa znížilo brúsenie a dodatočné čistenie pred zváraním, čo je bežná strata času pri prefabrikácii z nehrdzavejúcej ocele.
316 vs 304: nehrdzavejúca oceľ pre potrubné tvarovky
304 aj 316 sú široko špecifikované pre potrubné armatúry z nehrdzavejúcej ocele, ale kupujú sa pre rôzne rizikové profily. Rozhodnutie často závisí od toho, či služba môže spôsobiť lokalizovanú koróziu (jamkové/praskliny) okolo spojov a oblastí so zlým odvodnením, alebo či sa projekt zameriava na celkovú odolnosť proti korózii, čistotu a stabilitu nákladov pri veľkom objeme príslušenstva.
Keď je zvyčajne špecifikovaný WP304 / WP304L (SUS 304 Stainless Steel)
WP304/WP304L sa bežne vyberá pre interiérové služby a všeobecné procesy, kde je vystavenie chloridom kontrolované a prioritou je stála dostupnosť a predvídateľná výroba. Typické použitie: vnútorné technologické potrubia, rozvody suchého plynu, čistá voda bez rizika chloridov, bežné čistiace prostredia. Výsledok nákupu: stabilné dodacie lehoty a konzistentná výroba cievok, keď kvalita a harmonogram zostávajú v celom balení konzistentné.
Keď sa zvyčajne uvádza WP316 / WP316L
WP316/WP316L sa zvyčajne vyberá tam, kde expozícia chloridom zvyšuje pravdepodobnosť skorého napadnutia jamkami alebo štrbinami v spojoch, rozhraniach spojov a oblastiach susediacich so zvarom. V týchto službách sa chémia molybdénu považuje za akceptačný bod definujúci stupeň v MTC a v prípade potreby ju môže potvrdiť PMI. Typické použitie: pobrežné vonkajšie regály, umývacie služby, chladiaca voda, odtoky chloridov. Výsledok nákupu: znížené riziko skorého úniku v oblastiach náchylných na lokalizovanú koróziu, s akceptáciou podporovanou chemickou sledovateľnosťou na odliatok.
304L vs 316L pre balíky zváraných cievok
Pre prefabrikované cievky a spojky v teréne sú často špecifikované triedy L na podporu zvárania. Keď si výber služby vyžaduje 316, výber 316L udrží materiálovú stratégiu v súlade s konštrukciou zváranej cievky a zmiešanými postupmi segregácie šarží.
Je nehrdzavejúca oceľ 316 magnetická (a je magnetická nehrdzavejúca oceľ 304)?
Magnetická odozva nie je spoľahlivým identifikátorom triedy nerezového príslušenstva. Austenitická nehrdzavejúca oceľ môže vykazovať nízky/slabý magnetizmus v závislosti od podmienok tepelného spracovania a množstva práce za studena zavedenej počas tvárnenia. Pre prijatie do nákupu je overenie stupňa prepojené s identifikáciou naliatia, chémiou MTC a PMI, ak to špecifikuje projekt ITP, takže identita materiálu je overiteľná a nedá sa odvodiť z magnetického testu.
Systémový balík
Potrubné tvarovky z nehrdzavejúcej ocele sa dodávajú rýchlejšie, keď je súprava rozhraní konzistentná: potrubie + tvarovky zvárané na tupo + príruby rovnakej triedy (304/304L alebo 316/316L), NPS/plán a príprava konca/rozmerový štandard. To znižuje dve bežné zadržania na mieste: (1) položky zmiešanej kvality v rámci jednej súpravy a (2) rozdiely medzi stenami/vývrtmi, ktoré spomaľujú montáž, najmä pri opakujúcich sa veľkostiach, ako sú 2-palcové (NPS 2) armatúry z nehrdzavejúcej ocele. Jednotný balík vysledovateľnosti (označený â†' pour â†' MTC â†' zodpovedajúce položky baliaceho zoznamu) pomáha pri prijímaní uvoľnenia súpravy ako jednej šarže namiesto jej rozdelenia na čiastočné karantény.
Balík kvality a technických údajov
Materiál
Armatúry A403 WP sa vyrábajú z kovaných východiskových foriem z nehrdzavejúcej ocele, ako sú výkovky, tyče, dosky a rúrkové výrobky. Každá šarža je spojená s identitou pece/odlievacej pece, takže chemickú a mechanickú zhodu možno vysledovať až k dodanému príslušenstvu.
Fusion (oceľový mlyn)
Programy A403 môžu používať elektrickú pec alebo vákuové taviace cesty a môžu zahŕňať sekundárne pretavovacie cesty (ako je vákuové pretavovanie/cvičenie typu ESR). Praktickou požiadavkou na nákup je, aby identita odliatku zostala konzistentná v pretavenom materiáli, takže číslo pece/odlievania upínacieho prípravku môže byť zosúladené so súborom certifikátov o skúške materiálu.
Tvarovaný
Tvarovky môžu byť vyrábané spôsobmi, ako je lisovanie/kovanie kladivom, extrúzia, zahusťovanie, valcovanie, ohýbanie, zváranie a obrábanie, alebo ich kombináciou. Kľúčovým výsledkom akceptácie je, že tvarovanie nezavádza škodlivé defekty a že konečná geometria zostáva v rámci platných rozmerových noriem.
tepelné spracovanie
Nerezové armatúry A403 WP sa zvyčajne dodávajú v špecifikovanom tepelne spracovanom stave. Ak je zváranie súčasťou výrobného postupu, je dokončené pred konečným tepelným spracovaním. Keď sú tvarovky opracované zo základného materiálu žíhaného rozpúšťacím žíhaním za kontrolovaných podmienok, ďalšie opätovné žíhanie nemusí byť potrebné v závislosti od výrobnej cesty a požiadaviek na kvalitu.
V prípade materiálov triedy H vyžaduje žíhanie v roztoku špeciálny cyklus tepelného spracovania v roztoku. Tvarovky sú dodávané v tepelne spracovanom stave a akékoľvek výrobné zváranie je dokončené pred konečným tepelným spracovaním. Keď sa tvarovky vyrábajú priamym opracovaním výkovkov alebo tyčí žíhaných v roztoku, nie je pre túto cestu potrebné žiadne opätovné žíhanie.
Roztokové žíhanie/tepelné spracovanie (ASTM A403)
| stupňa | Teplota rozpúšťacieho žíhania, Â stupeň F [Â stupeň ], min. pokiaľ nie je špecifikovaný rozsah |
|---|---|
| Všetky okrem tých, ktoré sú uvedené nižšie | 1900 [1040] |
| 348H | 1925 [1050] |
| S31254 | 2100 [1150] |
| S33228 | 2050 [1120] |
| S34565 | 2050 – 2140 [1120 – 1170] |
| 321, 347 | 1900 – 2100 [1040 – 1150] |
| 321H, 347H | 1925–2100 [1050–1150] |
Chemické zloženie
Chemické zloženie sa overuje liatím a uvoľňuje sa až vtedy, keď spĺňa požiadavky objednanej triedy. MTC hlási chemické výsledky s rovnakou identitou odliatku označenou na upínacích prípravkoch, čo umožňuje kontrolu s cieľom potvrdiť zhodu s triedou a zachovať segregáciu podľa odliatku/šarže v zmiešaných baleniach. Keď projekt ITP vyžaduje segregáciu pozitívneho stupňa, PMI sa aplikuje na definovaný rozsah, aby sa zabránilo miešaniu 304/316 počas príjmu a výroby.
| stupňa | Zloženie, % | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| Stupeň WP | CR stupeň | Označenie UNS | c | mn | Q | áno | Áno | Ani jedno | Cr | mo | vy |
| WP304 | CR304 | S30400 | 0.08 | 2.00 | 0.045 | 0.030 | 1.00 | 8,0–11,0 | 18,0–20,0 | … | … |
| WP304L | CR304L | S30403 | 0.030E | 2.00 | 0.045 | 0.030 | 1.00 | 8,0–12,0 | 18,0–20,0 | … | … |
| WP310S | CR310S | S31008 | 0.08 | 2.00 | 0.045 | 0.030 | 1.00 | 19,0–22,0 | 24,0–26,0 | … | … |
| WP316 | CR316 | S31600 | 0.08 | 2.00 | 0.045 | 0.030 | 1.00 | 10,0–14,0 | 16,0–18,0 | 2.00-3.00 | … |
| WP316L | CR316L | S31603 | 0.030 | 2.00 | 0.045 | 0.030 | 1.00 | 10,0–14,0 | 16,0–18,0 | 2.00-3.00 | … |
| WP321 | CR321 | S32100 | 0.08 | 2.00 | 0.045 | 0.030 | 1.00 | 9,0–12,0 | 17,0–19,0 | … | g |
Vlastnosti v ťahu (triedy A403 WP/CR)
| Všetky stupne WP a CR | Limit pružnosti, min. ksi [MPa] | Pevnosť v ťahu, min. ksi [MPa] |
|---|---|---|
| 304, 304H, 309, 310, 316, 316LN, 316H, 317, 317L, 321, 321H, 347, 347H, 348, 348H, S31725 | 30 [205] | 75 [515] |
| 304L, 316L | 25 [170] | 70 [485] |
| 304N, 316N, S31726 | 35 [240] | 80 [550] |
| XM-19 | 55 [380] | 100 [690] |
| S31254 | 44 [300] | 94 [650] až 119 [820] |
| S33228 | 27 [185] | 73 [500] |
| S34565 | 60 [415] | 115 [795] |
Ťahové vlastnosti doplnkových materiálov musia spĺňať požiadavky na ťah. Skúšky a správy sa vykonávajú v súlade s metódami a definíciami ASTM A370. Ťahové vzorky môžu byť rezané pozdĺžne alebo priečne; Keď sú požiadavky na predĺženie definované pre oba smery, príslušná požiadavka sa vyhodnotí v zodpovedajúcom smere vzorky.
Logika správy o ťahovej skúške
Programy A403 rozpoznávajú dve vyhovujúce cesty hlásenia:
• Správy o ťahu východiskového materiálu môžu podporiť zhodu, keď sa podmienky tepelného spracovania zhodujú s podmienkami materiálu prípravku. • Keď sa počiatočný materiál netestoval, alebo keď sa podmienky tepelného spracovania líšia, vykoná sa ťahová skúška na materiáli reprezentatívnom pre hotové príslušenstvo v rovnakom stave tepelného spracovania, spojená s identitou pecovej ocele.
Počiatočný materiál verzus hotové príslušenstvo
Ak sú protokoly o skúške ťahom založené na východiskových materiáloch, zostávajú správy v platnosti len vtedy, ak sú podmienky tepelného spracovania východiskového materiálu rovnaké ako podmienky tepelného spracovania príslušenstva. Ak pôvodný materiál nebol skúšaný alebo ak sa podmienky tepelného spracovania líšia, výrobca upínacieho prípravku vykoná aspoň jednu skúšku ťahom pre každú pecovú oceľ na materiáli reprezentujúcom upínací prípravok a podmienky tepelného spracovania skúšky sa zhodujú s podmienkami reprezentatívnych upínacích prípravkov.
povrchová úprava
Príslušenstvo dodávané podľa tejto normy sa vizuálne kontroluje a hĺbkovo sa zmerajú typické diskontinuity povrchu. Odstránia sa povrchové „rybie šupiny“ hlbšie ako 1/64 palca (0,4 mm). Mechanické chyby hlbšie ako 1,6 mm (1/16 palca) sú odstránené. Okrem týchto dvoch bodov nie sú diskontinuity povrchu hlbšie ako 5 % špecifikovanej nominálnej hrúbky steny a hotový povrch zostáva v bezchybnom a opracovateľnom stave.
Oprava povrchu, miestna oprava a oprava zváraním
Oprava povrchu sa používa na odstránenie lokalizovaných nedokonalostí v rámci definovaných limitov, po ktorých nasleduje opätovná kontrola, aby sa potvrdil prijateľný stav povrchu pre zváranie a servis.
Rozsah opráv zvárania sa riadi prísnymi limitmi; Keď hĺbka defektu alebo postihnutej oblasti presiahne povolené prahové hodnoty, nevykoná sa žiadna oprava zváraním a príslušenstvo zlyhá v uvoľnení. To chráni kupujúceho pred prijatím príslušenstva, ktoré môže byť neskôr zamietnuté stavebnou kontrolou kvality alebo môže spôsobiť neistotu v prevádzke.
Výhody na mieste (nastavenie, zvariteľnosť, preberacie body)
Geometria, ktorá znižuje čas zvárania (ovládacie prvky prispôsobenia, ktoré prežijú realitu prefabrikácie)
Pri práci s cievkami z nehrdzavejúcej ocele nie je „geometria“ marketingovým slovom: je to rozdiel medzi cievkou, ktorá zvára prvýkrát, a cievkou, ktorá si vyžaduje hodiny prestavovania a opätovného úkosovania. Nákupom sa to dosiahne na mieste nastavením troch bodov nastavenia v balíku dodávok a ich overením na recepcii:
• Konzistencia prípravy koncov: Konce zvarené na tupo sa dodávajú s konzistentným profilom skosenia podľa príslušných postupov prípravy, takže zvárači nemusia orezávať skosenia alebo nastavovať skosenia v rámci tej istej súpravy cievky. Toto je obzvlášť viditeľné na vysoko pohyblivých predmetoch, ako sú 2-palcové (NPS 2) potrubné armatúry z nehrdzavejúcej ocele, kde počet zvarov zväčšuje malé nezrovnalosti. • Zarovnanie harmonogramu v celej sérii: dodané kolená/T-kusy/redukcie zodpovedajú požadovanému harmonogramu (Sch 10S/40S/80S), čím sa vyhnete nezrovnalostiam stien v spoji, ktoré si vyžadujú dodatočný prídavný kov, brúsenie a väčšie riziko NDT. • Kruhosť a stabilita koncovej plochy: Koncové podmienky sú udržiavané dostatočne stabilné na to, aby štandardné nastavovacie nástroje a sledovacie sekvencie fungovali podľa očakávania, čím sa znižuje plytvanie časom nutným zarovnaním alebo opravou nesprávneho zarovnania pred zváraním.
Praktickým výsledkom je predvídateľné otvorenie koreňa, stabilné zaseknutie a menej „zachytení“ inšpektorom počas výroby cievky.
Integrita povrchu s merateľnými prahovými hodnotami (ktoré inšpektor overí predtým, ako sa môže vykonať zváranie)
Pri nerezových tvarovkách ovplyvňuje stav povrchu kvalitu zvaru aj rýchlosť prijatia. Programy A403 to zvládajú prostredníctvom merateľných limitov diskontinuity a opätovnej kontroly po oprave, vďaka čomu je povrch dodaný na výrobu predvídateľný:
• Definované prahy odstraňovania: Odstránia sa povrchové „rybie šupiny“ hlbšie ako 1/64 palca (0,4 mm); mechanické chyby hlbšie ako 1,6 mm (1/16 palca) sú odstránené; ostatné diskontinuity sú kontrolované na ≤ 5 % nominálnej hrúbky steny. Tieto údaje umožňujú prijímaciu inšpekciu a kontrolu kvality v obchode urobiť rýchle rozhodnutie o prijatí/odmietnutí bez subjektívnej debaty. • Opätovná kontrola po oprave: Keď sa vykoná lokálne brúsenie, oblasť sa znova skontroluje, aby povrch tvarovky zostal vhodný na zváranie a nezakrýval chyby typu podrezania, ktoré sa neskôr prejavia ako problémy PT/VT. • Konzistentný stav povrchu v celom balení – dodávka „bez vodného kameňa/pasivovaná“ znižuje čistenie a prepracovanie pred zváraním, čo sú bežné skryté náklady pri prefabrikácii z nehrdzavejúcej ocele, najmä ak paralelne pracuje viacero tímov a variabilita stavu povrchu spôsobuje nerovnomerné výsledky zvárania.
Tento prístup znižuje pravdepodobnosť objavenia neprijateľných povrchových podmienok až po začatí nastavovania a cievka už spotrebúva výrobné hodiny.
Pravidlá opráv, ktoré zabraňujú preprave skrytých rizík (uvoľňujúce brány, ktoré znižujú náklady na NCR)
Najnákladnejšie poruchy v projektoch z nehrdzavejúcej ocele sa neobjavujú na dvore dodávateľa: objavujú sa po tom, čo práca už zahŕňala prácu. Preto sa marža na opravu zvárania A403 považuje za uvoľňovaciu bránu na strane nákupu, aby sa predišlo preprave príslušenstva, ktoré neskôr spôsobí NCR:
„Prísne limity pre opravu zváraním: Oprava zváraním nie je povolená, ak hĺbka defektu presahuje 33 1/3 % nominálnej hrúbky steny alebo keď postihnutá oblasť presahuje 10 % povrchu upínadla. Príslušenstvo mimo týchto limitov nie je „opravované a integrované“; nie sú prepustení. â' Kontrolované odstraňovanie defektov: Neprijateľné oblasti sa odstránia mechanickými metódami alebo schváleným tepelným rezaním/rytím, potom sa vyčistia a znova skontrolujú, aby sa potvrdilo, že základný materiál je v poriadku. â'ž Vplyv na akceptáciu projektu: Kontrolou oprávnenosti opravy pred odoslaním sa kupujúci vyhne neskorým odmietnutiam pri prevzatí alebo počas kontroly cievky, ktoré by inak spôsobili začatie a zastavenie výroby, zmeny objednávok a narušenie plánovania.
Pri nákupoch sa tieto tri kontroly – geometria lícovania, prahové hodnoty povrchu a oprávnenosť na opravu – premietnu priamo do menšieho počtu zadržaných na mieste, menšieho počtu cyklov prepracovania a hladšieho prijatia oproti ITP projektu.
Skúsenosti so spoluprácou (riadenie dodávky, izolácia dávok a rýchlosť príjmu)
Poznámky k objednávke (polia objednávky, ktoré zabraňujú prepracovaniu)
Norma: ASTM A403 (výslovne uveďte požiadavku SI, ak projekt vyžaduje označenie dodávky SI) Trieda: WP304/WP304L alebo WP316/WP316L Konštrukcia/trieda: Bezšvíkové alebo zvárané; Trieda/rozsah NDT v súlade s projektom ITP Rozmerová norma: ASME B16.9 (tupý zvar) a všetky príslušné požiadavky MSS podľa typu tvarovky Veľkosť a harmonogram: zahrňte kritické opakovania, ako sú 2-palcové potrubné fitingy z nehrdzavejúcej ocele s Sch 10S/40S/80S Stav povrchu: pasivovaný/bez vodného kameňa; špecifikujte akékoľvek ďalšie požiadavky na konečnú úpravu Prijatie opráv: Príspevok na opravu zvaru sa riadi požiadavkami programu A403 Balík dokumentácie: MTC na odliatok, súbor správ o skúškach a zhoda položiek baliaceho zoznamu na odliatok/šaržu
Nákup kontrol pre odstávky závodu a prefabrikované cievky
Výpadok a prefabrikované balíky cievok zlyhajú častejšie kvôli oneskoreniam pri nastavovaní a zadržaní kontroly kvality ako teória sklonu. Kontrolným bodom je udržať položky s vysokou spotrebou konzistentné a zabezpečiť vysledovateľnosť každej krabice až po úroveň zásielky, aby sa cievky mohli uvoľniť ihneď po prijatí.
Problémy so zastavením práce pozorované v balíčkoch zastavenia
• Zmiešané plány v rámci tej istej súpravy cievok, ktoré vytvárajú nezrovnalosti na stenách pri nastavovaní a vynucujú si prepracovanie a rezy. • Variabilita konca (kruhovitosť a konzistencia skosenia) spomaľuje zarovnávanie a predlžuje čas zvárania. • MTC k dispozícii, ale nepoužiteľné: existujú certifikáty bez jasného prepojenia na presné zaslané lakte/odpalisko, čo vedie k karanténe.
Kontroly uvoľnenia začlenené do PO
• Nastavte opakujúce sa položky podľa veľkosti a rozvrhu, napríklad 2-palcové (NPS 2) nerezové potrubné armatúry Sch 10S/40S/80S, aby sa nezmestili do balenia „hrubého ekvivalentu“ cievky. • Vyžadovať baliaci zoznam s priradením cast/šarže pre každú dávku, aby príjem mohol zosúladiť označenie „číslo odliatku“ MTC bez otvárania a preskupovania každej krabice. • Udržiavajte súpravy dorazov na jednom stupni na servisnú expozíciu, aby ste znížili riziko zmiešania: iba WP304L pre všeobecné vnútorné služby a iba WP316L pre chloridové/vonkajšie/vyplachovacie cievky.
Výhody vykonávania GNEE
GNEE dodáva potrubné armatúry z nehrdzavejúcej ocele ako balík s riadeným uvoľňovaním, ktorý je navrhnutý pre rýchle prijímanie zásielok a predvídateľnú výrobu v teréne:
• 304/316 Riadenie mixu akosti: Objednávky sú organizované podľa triedy a nalievania/šarže, aby sa zo zmiešaných paliet nestali zmiešané cievky. Prijímajúce tímy môžu zosúladiť označenia s neotvoreným baliacim zoznamom a zmeniť poradie každej krabice. • Akceptačné zarovnané uvoľňovacie brány: Stav povrchu a rezerva na opravu sa považujú za kritériá uvoľnenia zásielky. To znižuje možnosť, že „prijateľné na sklade“ budú „odmietnuté na mieste“, čo je miesto, kde zvyčajne dochádza k strate nákladov a plánu NCR. • Dokumenty spojené s dodanými dielmi: MTC, logika hlásenia ťahu a inšpekčné záznamy sú zostavené tak, aby zodpovedali identite pece/odliatku a položkám baliaceho zoznamu. Inšpektori môžu overiť súlad nalievaním/dávkou namiesto prenasledovania nejednoznačných PDF. • Rýchlejší tok pri opakujúcich sa veľkostiach: Položky s vysokou spotrebou, ako sú 2-palcové armatúry, sa dodávajú so stabilným označením a priradením šarží, takže kontrola kvality ich môže doručiť rýchlo a udržať výrobu v pohybe.
Bezplatná cenová ponuka
Často kladené otázky (FAQ)
Q1: Čo sú rúrkové tvarovky z nehrdzavejúcej ocele zvárané na tupo? A1: Potrubné armatúry z nehrdzavejúcej ocele zvárané na tupo sú továrensky vyrobené komponenty, ako sú kolená, T-kusy, redukcie a uzávery, ktoré sú privarené priamo na konce rúrok z nehrdzavejúcej ocele pre tlakové potrubia a technologické linky, zvyčajne dodávané ako triedy WP podľa ASTM A403.
Q2: Čo znamená WP v nerezových armatúrach ASTM A403? A2: WP identifikuje druhy kovaných nerezových armatúr používaných v programoch dodávky tlakových potrubí; Trieda WP môže označovať trasu výstavby (bezšvíkové alebo zvárané) a metódu/rozsah NDT súvisiacu s triedou upevnenia.
Q3: Nerezová oceľ 304 vs 316, aký je rozdiel pre príslušenstvo? A3: 316 obsahuje molybdén a bežne sa vyberá tam, kde chloridy zvyšujú riziko jamkovej korózie; 304 je široko používaný vo všeobecných prevádzkových prostrediach, kde je prioritou široká odolnosť proti korózii a kontrola nákladov.
Q4: Je nehrdzavejúca oceľ 316 magnetická (a je magnetická nehrdzavejúca oceľ 304)? A4: V žíhanom stave sú austenitické nehrdzavejúce ocele 304 a 316 vo všeobecnosti nemagnetické alebo slabo magnetické, ale spracovanie za studena a určité výrobné podmienky môžu zvýšiť magnetickú odozvu; Potvrdenie stupňa je prepojené s identitou odliatku, chémiou MTC a PMI tam, kde je to potrebné.
Populárne Tagy: astm a403 wp potrubné tvarovky z nehrdzavejúcej ocele, dodávateľ, prispôsobené, veľkoobchod, lacné, zľava, cenník, nízka cena, na sklade, bezplatná vzorka


